баннер

Blog

ДОМ

Blog

Latest Blog
Tags
  • Когда пространство для изгиба сужается, на помощь приходят оконные пробойники.
    Sep 23, 2026
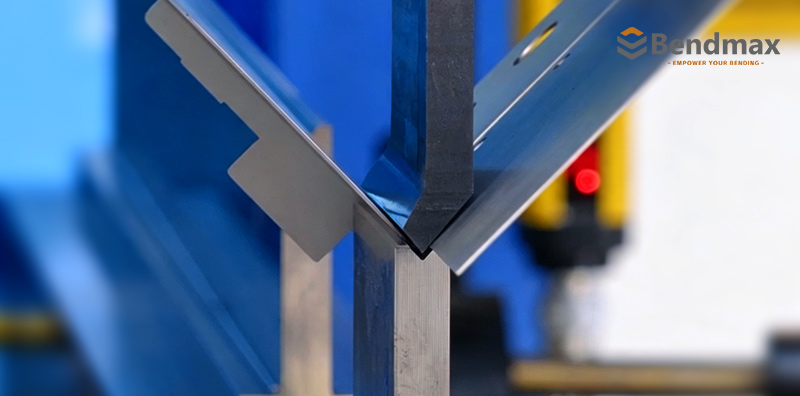
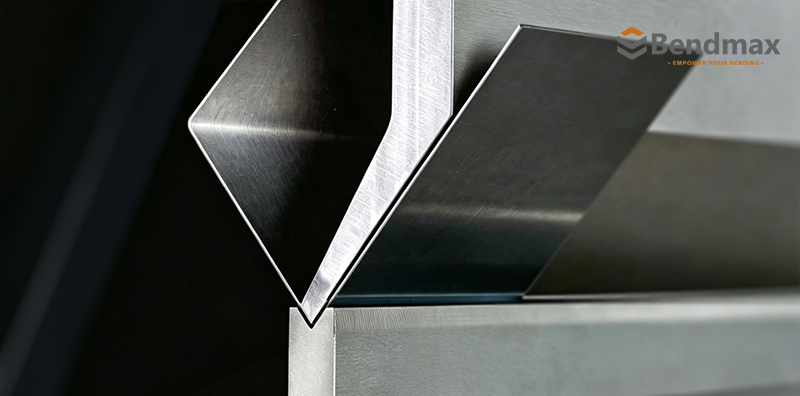
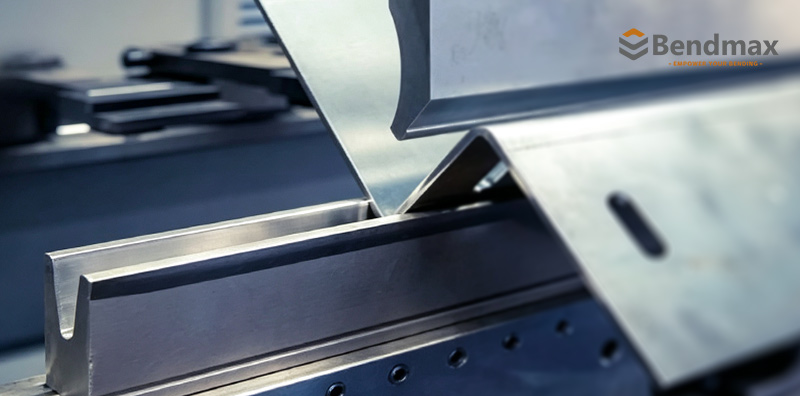
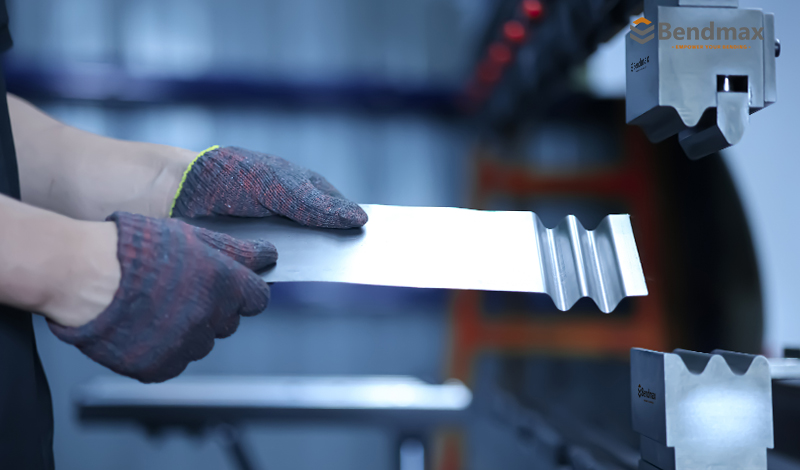
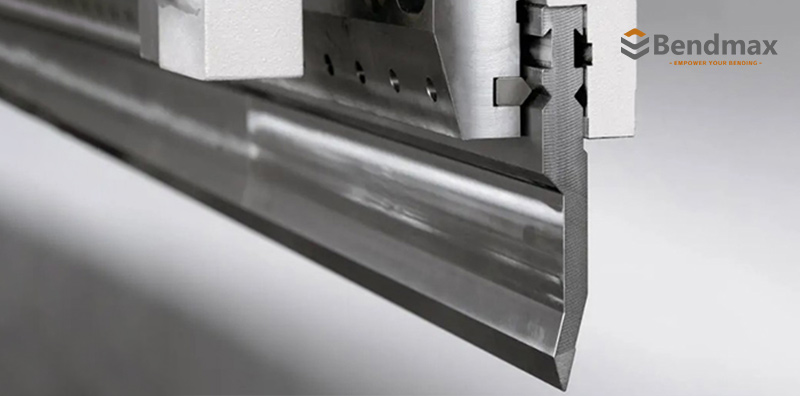
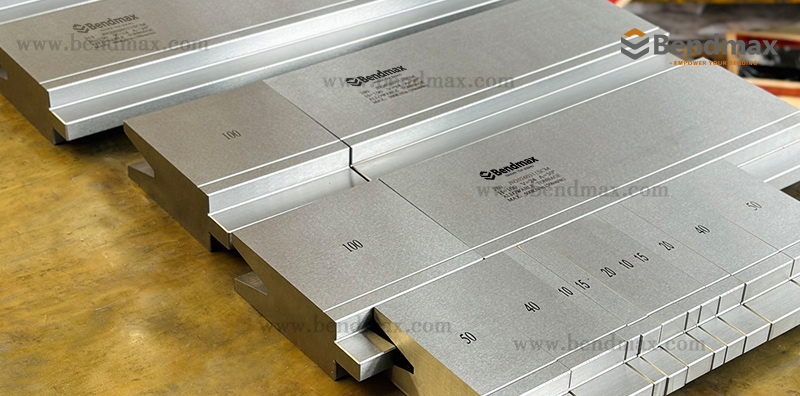
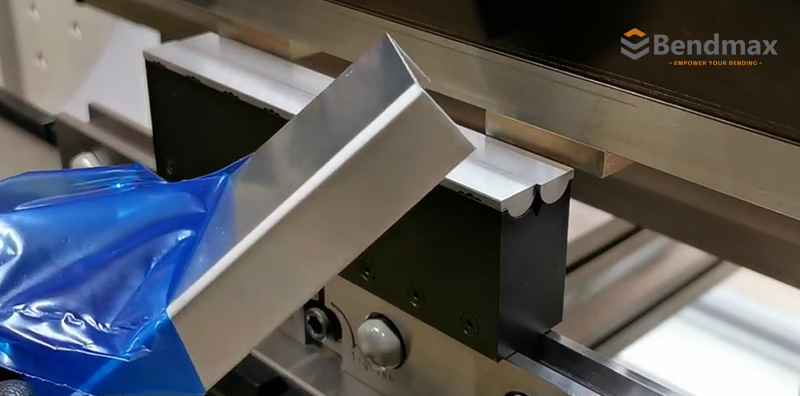
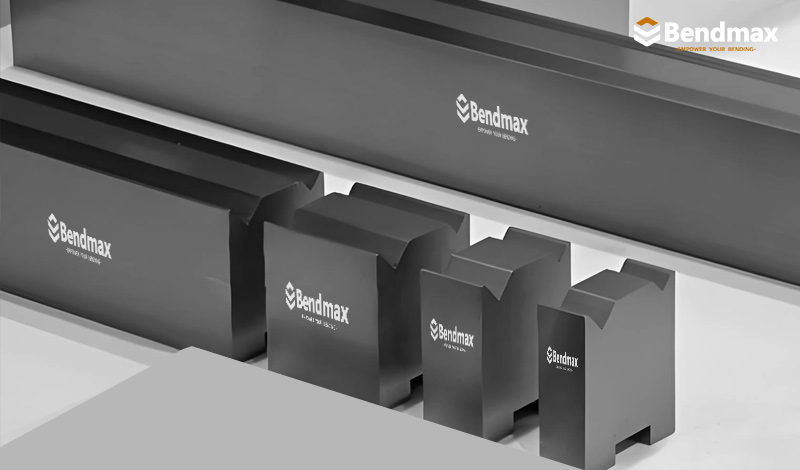
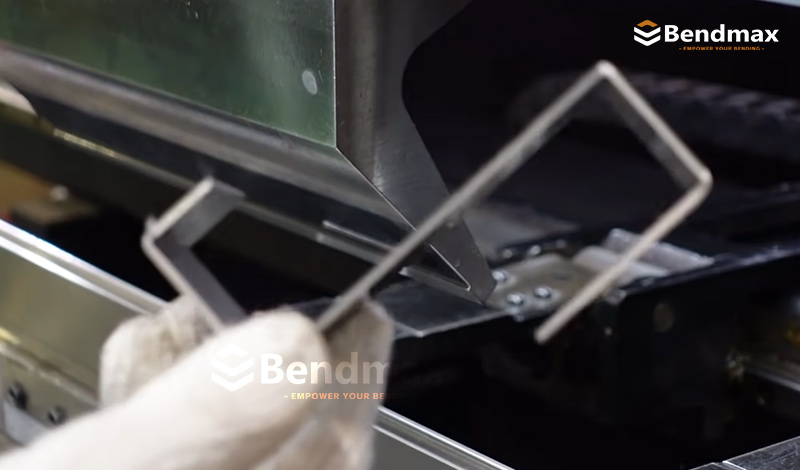
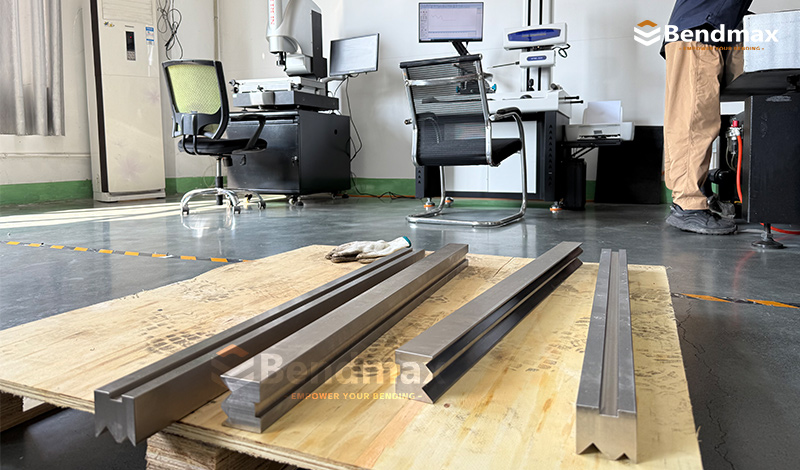
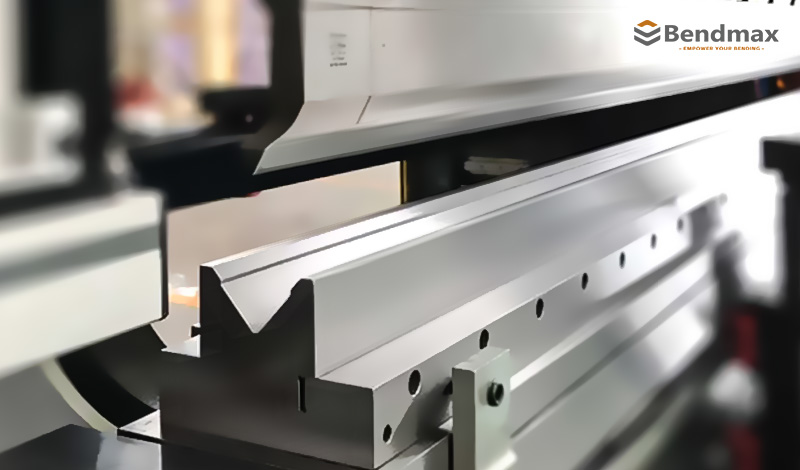
      Пробойник для оконных рам: узкий стандартный пробойник для узких участков сгиба. Когда пространство для изгиба сужается, на помощь приходят оконные пробойники.Как геометрия проема для створки улучшает доступ к углам, дверным рамам и оконным профилям В предыдущих статьях серии «Распространенные инструменты для листогибочных прессов Bendmax» мы представили стандартный пробойник для повседневной гибки и пробойник типа «гусиная шея» для применений, требующих дополнительного зазора.На этот раз мы рассмотрим еще один практичный тип стандартного пуансона для листогибочного пресса: Пробойник для ленты.У пробойника для оконных рам есть узкое тело и наклонный, направленный внутрь наконечник.Такая компактная геометрия позволяет пуансону достигать зон изгиба, где обычный более широкий пуансон может мешать обработке заготовки. Что такое штамп для оконной рамы? Пробойник для оконной рамы — это разновидность узкий прессовый листогибочный пуансон Используется для гибки листового металла в стесненных или ограниченных пространствах.Благодаря узкому корпусу и скошенному наконечнику он подходит для таких применений, как:• Дверные коробки и дверные рамы• Оконные рамы и профили створки• Узкие секции листового металла• Загиб угла• Малые возвратные фланцы• Архитектурные металлоконструкции• Обход ограниченных профилейНесмотря на свою характерную форму, штамповочный пуансон не обязательно является специальным формовочным инструментом. Обычно его считают специализированная версия стандартного пробойникаразработан в основном для улучшения доступа в узких местах с изгибами.    Как работает оконный пробивной инструмент? При гибке узкий корпус пуансона уменьшает помехи между инструментом и заготовкой. Его наклонный наконечник помогает пуансону достигать требуемой линии сгиба и работать вокруг близлежащих углов или фланцев.Основной процесс выглядит следующим образом:Листовой металл устанавливается на нижнюю матрицу.Наконечник пуансона, расположенный под углом, контактирует с материалом.Лист формируется вокруг пуансона и матрицы.Узкий профиль пуансона обеспечивает улучшенный доступ в труднодоступных местах.Необходимый изгиб выполняется с минимальным вмешательством инструмента.Окончательный результат гибки по-прежнему зависит от угла пуансона, радиуса закругления носовой части, размера отверстия матрицы, толщины материала и глубины гибки. Пробойник для оконной рамы против стандартного пробойника  ОсобенностьСтандартный перфораторПробойник для лентыОсновная цельГибка общего назначенияНаклоны в узких или ограниченных пространствах.дизайн кузоваОбычный более широкий кузовУзкое тело с заостренным кончикомГлавное преимуществоУниверсальность и прочностьУлучшенный доступ за поворотамиТипичные области примененияОбщие детали из листового металлаДверные рамы, оконные рамы и узкие профиливыбор инструментаПодходит для обычных изгибовПодходит в условиях ограниченного доступа для пробивки отверстий. Для обычной гибки обычно используется стандартный пуансон. Пуансон с зазором становится полезным, когда геометрия заготовки требует более узкого профиля инструмента. Пробойник для оконной рамы против пробойника с изогнутой шейкой Пробойники для оконных рам и пробойники типа «гусиная шея» решают разные задачи.• Стандартный перфоратор: Используется для гибки общего назначения.• Пробойник для оконной рамы: Обеспечивает лучший доступ в узких местах и ​​за углами.• Перфоратор с изогнутой ручкой: Обеспечивает дополнительный зазор для глубоких коробок, U-образных профилей и возвратных фланцев.Проще говоря:Пробойник для створчатых окон предназначен для узких проходов, а пробойник для кулиски — для более глубоких проходов.Правильный выбор зависит от формы и положения заготовки, а не только от названия пуансона. Основные преимущества пробойника для оконной рамы Подходящий оконный пробивной инструмент может обеспечить:Улучшенный доступ к узким поворотным участкам.Снижено количество помех на поворотах.Повышенная гибкость при производстве дверных и оконных рам.Более удобная гибка узких профилей.Стабильные результаты при многократном производстве.Совместимость с различными типами материалов, включая углеродистую сталь, нержавеющую сталь и алюминий.Однако фактическая производительность зависит от материала инструмента, термообработки, размеров, производительности станка и требований к применению.Как выбрать подходящий пробойник для оконной рамы Перед выбором оконного пробивного устройства проверьте следующую информацию:Чертеж или образец заготовкиТип и толщина материалаТребуемый угол изгибаВнутренний радиус изгибаШирина фланца и глубина профиляДоступный зазор на поворотеСоответствующая нижняя матрицасистема оснастки листогибочного прессатоннаж станка и длина гибкиСамый узкий пуансон не всегда является лучшим выбором. Инструмент должен по-прежнему обеспечивать достаточную прочность и устойчивость для требуемой изгибающей нагрузки.Пробойники для оконных рам от Benmax Компания Bendmax производит пуансоны и матрицы для листогибочных прессов, предназначенные для стандартных и специализированных операций гибки.Наши решения для гибки створчатых панелей предназначены для гибки узких профилей, работы в углах и таких задач, как изготовление дверных и оконных рам. В зависимости от требований к станку и заготовке, оснастка может поставляться различных размеров, материалов и совместимых с листогибочными прессами.Для получения подходящей рекомендации клиенты могут предоставить следующую информацию:Чертежи деталейМатериал и толщинаУгол изгибаТребуемый внутренний радиусМодель машинысистема инструментовТребуемая длина пуансонаЗатем компания Bendmax может оценить профиль работы и порекомендовать подходящий инструмент для данного применения. Пробойник для оконных рам — это практичный тип узкого стандартного пробойника. Его узкий корпус и скошенный наконечник обеспечивают лучший доступ в труднодоступных местах, особенно вокруг углов, дверных и оконных рам, а также узких профилей из листового металла.Он предназначен не столько для очистки глубоких коробок, как, например, перфоратор с гибким изливом. Его основное назначение — для достижения узких зон изгиба, где обычный стандартный пробойник может создавать помехи..Стандартные пробойники обеспечивают универсальность использования. Пробойники типа «гусиная шея» обеспечивают больший зазор. Пробойники для оконных створок улучшают доступ в узких местах изгиба.   Часто задаваемые вопросы1. Какие материалы можно согнуть с помощью оконного пробойника?Пуансоны для оконных рам могут использоваться для обработки распространенных листовых металлов, таких как углеродистая сталь, нержавеющая сталь и алюминий. Подходящая толщина материала и изгибающая нагрузка зависят от пуансона, размера отверстия матрицы и производительности станка. 2. Какие системы оснастки для листогибочных прессов совместимы с пробивными пуансонами для оконных рам?Пробивные пуансоны для оконных рам могут быть изготовлены для различных систем оснастки листогибочных прессов, включая системы Amada, WILA, Trumpf, LVD и Bystronic, в зависимости от требуемого интерфейса и конфигурации станка. 3. Можно ли использовать створчатый перфоратор для коротких фланцев и узких профилей? Да. Его тонкий корпус и угловой рабочий профиль обеспечивают лучший доступ при сгибании коротких фланцев, узких профилей и профилей вблизи углов, где обычный пуансон может иметь ограниченный доступ. 4. Какие характеристики оконного проема следует проверить перед заказом? Важные технические характеристики включают угол пуансона, радиус закругления носовой части, высоту инструмента, длину, систему оснастки, материал, требуемый зазор и максимальную нагрузку. Также следует учитывать размеры заготовки и последовательность гибки. 5. Может ли компания Bendmax изготавливать оконные прорези нестандартных размеров? Да. Компания Bendmax может изготавливать оконные проемы по чертежам, образцам или заданным размерам. Возможны индивидуальные параметры: углы, высота, радиусы, длина и интерфейсы оснастки в зависимости от области применения. 6. Как выбрать подходящий оконный перфоратор для моего применения? Укажите материал, толщину, угол изгиба, внутренний радиус, размеры фланца, модель станка и систему оснастки. Чертеж детали или фотография особенно полезны для проверки зазора и выбора подходящей комбинации пуансона и матрицы. 7. Можно ли использовать оконный пуансон с имеющимся у меня штампом для листогибочного пресса? Во многих случаях — да, при условии совместимости пуансона и матрицы по системе оснастки, рабочему углу, радиусу и требованиям к формовке. Также следует проверить существующее отверстие матрицы на соответствие толщине материала и требуемому радиусу изгиба. Компания Bendmax может помочь проверить комбинацию оснастки перед заказом.Продолжайте своё путешествие в мир изгиба!Подробная информация о товареУзнайте больше об этом инструменте, его технических характеристиках и совместимости.      → Ознакомьтесь с продуктом: Пробойник для оконных рам          Сопутствующие решенияСм. также разделы, посвященные смежным областям применения, методам гибки и инструментам.  → Ознакомьтесь с решениями и обсуждениями Нужна цена?Расскажите нам о ваших требованиях, и мы предоставим рекомендации по выбору оснастки и коммерческое предложение.  → Запросить ценовое предложение: поговорите с нашими инженерами по инструментальному оборудованию   Продолжение серии статей об инструментах BendmaxСледующий:Когда ограниченный доступ не является проблемой, острые удары позволяют расширить угол атаки.Как геометрия пуансона с острым углом создает острые изгибы, поддерживает перегибы и подготавливает детали к подгибке. В следующей статье мы перейдем от доступ инструмента к углу изгиба.Пробойник для оконных рам помогает инструменту достигать труднодоступных мест в углах, вокруг рам и узких профилей. Но иногда проблема заключается не в том, сможет ли пробойник достичь нужного положения для сгибания, а в другом. насколько нужно сформировать лист.Когда требуемый угол становится значительно меньше, чем тот, который может эффективно обеспечить стандартная установка для изгиба на 85° или 90°, Пробойник под острым углом предлагает другое решение.Мы рассмотрим, почему острые пробойники обычно проектируются под такими углами, как... 30°, 45° и 60°как угол и глубина пробивки влияют на окончательный изгиб, и почему остроконечная обработка инструментом также широко используется для предварительная сгибка перед подшивкой.  Если проблема заключается в зазоре, измените геометрию пуансона. Если проблема заключается в угле изгиба, измените рабочий угол. 
  • Когда в стандартных перфораторах заканчивается место, перфораторы с гибкой ручкой освобождают пространство.
    Sep 12, 2026
    Когда в стандартных перфораторах заканчивается место,Перфораторы с изогнутой ручкой создают пространствоПуансоны для листогибочных прессов с изогнутой стойкой для изготовления глубоких коробок, U-образных профилей и обратных фланцев.В первой статье серии «Распространенные инструменты для листогибочных прессов Bendmax» мы представили... Стандартный листогибочный пресс, пуансон в качестве универсальной основы для повседневного сгибания.Стандартный пуансон прочный, практичный и подходит для многих традиционных операций гибки. Однако некоторые заготовки представляют собой иную задачу: Проблема не в изгибающей силе, а в недостаточном зазоре..Глубокие короба, U-образные профили, возвратные фланцы и многосекционные корпуса могут мешать работе обычного прямого пуансона до завершения процесса формовки. В этом случае увеличение тоннажа станка не решит проблему.Зачастую решение заключается в изменении геометрии инструмента.Когда в стандартных перфораторах заканчивается место, перфораторы с гибкой ручкой освобождают пространство.1. Что такое пуансон для листогибочного пресса с изогнутой стойкой?A Пуансон с изогнутой шеей Это специализированный верхний инструмент для листогибочного пресса. Его утопленный, изогнутый или смещенный профиль создает дополнительный зазор за наконечником пуансона.Эта открытая область позволяет ранее сформированным фланцам и глубоким секциям заготовки перемещаться внутри корпуса пуансона, не сталкиваясь с инструментом.По сравнению с обычным стандартным пробойником, пробойник с изогнутой шейкой особенно полезен для:Глубокая гибка коробокФормирование U-образного каналаИзгиб возвратного фланцаПроизводство электрошкафовИзготовление корпусов и кожуховГлубокие каналы и лоткиМногоступенчатые операции гибкиДетали с ограниченным внутренним зазоромНазвание происходит от характерного профиля инструмента в форме шейки. Геометрия разработана таким образом, чтобы обеспечить пространство там, где прямой пуансон обычно мешает обработке заготовки. Bednmax - система Amada для листогибочных прессов, гусиная шея/пробойник "лебедь". Bednmax - система Amada для листогибочных прессов, гусиная шея/пробойник "лебедь". Bednmax - система листогибочного пресса WILA/Trumpf, гусиная шея/лебединый пробивной инструмент Bednmax - система листогибочного пресса Bystronic, гусиная шея/пробивной станок типа "лебедь".2. Почему у стандартных пуансонов иногда заканчивается зазор?Стандартный пуансон имеет относительно прочный и надежный корпус. Такая конструкция обеспечивает хорошую структурную прочность и делает его пригодным для гибки общего назначения.Однако при сложных процессах гибки заготовка не остается плоской.После первого изгиба фланец поднимается. После нескольких изгибов заготовка может начать обхватывать верхний инструмент. Когда следующий фланец поднимается, он может столкнуться с твердым телом стандартного пуансона.Типичные проблемы, связанные с помехами, включают в себя:Глубокая боковая стенка ударяет по корпусу пуансона.Обратный фланец сталкивается с пуансономРанее изогнутый фланец соприкасается с держателем инструмента.Узкая коробка становится слишком тесной для прямого пробивания отверстий.Окончательный изгиб становится невозможным, поскольку деталь окружает инструмент.Это проблема с клиренсомЭто не обязательно проблема с силой.Прочность решает проблемы с нагрузкой. Геометрия решает проблемы с зазором.Более прочный стандартный пуансон может выдерживать большую изгибающую силу, но он не может создать дополнительное пространство вокруг глубокого или ранее сформированного фланца.№ 11.660Bednmax - система Amada для листогибочных прессов, гусиная шея/пробойник "лебедь".№ 19.226Bednmax - система листогибочного пресса Wila с гусиной шеей/пробивным устройством типа "лебедь"№ 15.380Bednmax - система листогибочного пресса Trumpf с гусиной шеей/пробивным устройством типа "лебединая шея"№ 16. 500Bednmax - система Amada для листогибочных прессов, гусиная шея/пробойник "лебедь". 3. Как геометрия "гусиной шеи" создает больше пространстваГлавная особенность пробойника с изогнутой шейкой — это утопленная шейка или горловина.Вместо использования сплошного профиля за наконечником пуансона, инструмент удаляет материал из зоны натяга. Это создает зазор, через который может проходить фланец заготовки во время гибочного хода.Принцип работы прост:• Наконечник пуансона соприкасается с листовым металлом.• Вокруг V-образной матрицы начинает формироваться материал.• Ранее изогнутые фланцы смещаются вверх.• Углубленный профиль пуансона обеспечивает пространство для этих фланцев.• Изгиб можно выполнить без соударения заготовки с корпусом пуансона. Такая геометрия особенно ценна при формировании глубоких коробок или обратных изгибов, где заготовка все ближе приближается к верхнему инструменту в ходе последовательных операций. 4. Типичные области применения пуансонов с изогнутой шейкой.Глубокая гибка коробокГлубокие коробки — одно из наиболее распространенных применений перфораторов с изогнутой ручкой.Когда первые стороны коробки уже согнуты, оставшиеся фланцы могут подниматься рядом с пуансоном. Прямой пуансон может столкнуться с этими стенками до завершения окончательного изгиба.Утопленный профиль перфоратора типа «гусиная шея» позволяет существующим стенкам короба сместиться в зону зазора.Типичные продукты включают в себя:• Электрические корпуса • Шкафы управления • Металлические корпуса • Крышки машин• Ящики из нержавеющей стали • Лотки из листового металла • Каркасы для промышленного оборудованияФормирование U-образного каналаДля U-образных профилей часто требуются высокие боковые фланцы и узкие внутренние пространства. Стандартный пуансон может не обеспечить достаточно места для подъема боковых стенок.Перфоратор типа «гусиная шея» обеспечивает дополнительный зазор для формирования глубоких каналов, одновременно снижая риск возникновения помех.Изгиб обратного фланцаЗагибы фланцев отгибаются назад к основной части заготовки. Это создает ограниченную зону изгиба, до которой трудно добраться прямым пуансоном.Углубление в горловине пуансона типа «гусиная шея» позволяет возвратному фланцу проходить за рабочим наконечником во время формовки.Компоненты с многократным изгибомНекоторые компоненты требуют нескольких изгибов в разных направлениях. По мере усложнения детали, ранее сформированные фланцы могут мешать следующей операции гибки.Инструмент с изогнутой ручкой обеспечивает большую свободу движений заготовки и может упростить выполнение сложных операций гибки. 5. Пуансон с изогнутой шейкой против стандартного пуансона ОсобенностьСтандартный перфораторПуансон с изогнутой шеейОсновная цельГибка общего назначенияРазрешение на использование сложных профилей.дизайн кузоваПрочный и надежныйУтопленный или смещенныйОбщий изгибОтличныйХорошийГлубокая гибка коробокОграничено по разрешениюХорошо подходитФормирование U-образного каналаЗависит от приложенияХорошо подходитВозвратные фланцыОграничено в закрытых помещенияхЛучший доступПрочность конструкцииВ целом вышеЗависит от глубины горловины и конструкции.Главное преимуществоСила и универсальностьДополнительный зазор для заготовки Эти два инструмента не являются прямой заменой друг другу.Стандартный пуансон обычно следует выбирать, когда заготовка имеет обычную геометрию и достаточный зазор. Пуансон типа «гусиная шея» полезен, когда заготовка физически мешает стандартному инструменту.6. Главное преимущество: больший дорожный просвет. Главное преимущество пуансона с изогнутой шеей заключается не в большей грузоподъемности или более остром угле изгиба.Его главное преимущество заключается в дополнительный зазор.Это может помочь производителям:Проходите более глубокие поворотыУменьшите помехи между пуансоном и заготовкой.Формирование возвратных фланцев становится проще.Улучшить доступ к узким профилямСнижение необходимости в специальных пропилах для снятия фаски с заготовки.Упростите сложные последовательности изгиба.Повышение гибкости производстваДля многих работ с глубоким профилем правильная геометрия пуансона может быть важнее, чем просто выбор более прочного инструмента. Прессовый листогибочный станок с гусиной шеей / Пробойник "Лебедь"7. Структурный компромисс Зазор, создаваемый пуансоном типа «гусиная шея», образуется за счет удаления материала с корпуса пуансона. Это означает, что более глубокое горло может уменьшить площадь поперечного сечения, поддерживающую рабочий наконечник. По мере углубления горла, ударник может стать более сложным.более чувствителен к:• Изгибающая нагрузка• Отклонение инструмента• Неравномерная загрузка• Концентрированное давление• Неправильная длина пуансона• Чрезмерное усилие формования• Неправильный выбор штампа      Поэтому при выборе пробойника с изогнутой шейкой не следует ориентироваться только на его внешний вид или глубину зева.Требуемый уровень допуска должен быть сбалансирован со следующими факторами:• Толщина материала• Тип материала• Требуемый внутренний радиус• Глубина коробки или фланца• Длина изгиба• Угол пробивки• V-образное отверстие матрицы• Тоннаж машин• Допустимая нагрузка на инструмент• Фактический метод сгибания Перфоратор типа «гусиная шея» предназначен для создания зазора, но при этом должен обладать достаточной прочностью для выполнения поставленной задачи. 8. Почему глубина горла имеет значение Глубина зева определяет, сколько пространства доступно за наконечником пуансона.Неглубокое горло может подойти для:• Короткие возвратные фланцы•Умеренная глубина ящика•Малые каналы•Общее улучшение контроля доступа Для следующих случаев может потребоваться более глубокое горло:•Высокие коробчатые стены•Глубокие U-профили•Длинные возвратные фланцы•Корпуса с ограниченными внутренними размерами•Сложные детали с многократным изгибом Однако большая глубина зева не всегда лучше. Очень глубокий паз может снизить жесткость инструмента и ограничить допустимую изгибающую нагрузку.Правильный подход заключается в выборе минимальная глубина зева, обеспечивающая необходимый зазорпри сохранении достаточной прочности и устойчивости.    9. Пробойники типа «гусиная шея» и последовательность сгибания коробок. Выбор инструмента — лишь одна из составляющих успешной гибки коробок. Последовательность гибки также влияет на зазоры.Для многих коробчатых деталей операторам следует сначала сгибать более короткие фланцы. Это поможет сохранить доступ для последующих изгибов и снизить риск образования заусенцев вокруг пуансона из-за ранее сформированных стенок.Перед началом производства проверьте:Высота каждого фланцаРасстояние между противоположными стенамиГлубина пробивного отверстияДлина сегмента пуансонаРазмеры держателя инструментаДневной свет машиныПоложение последнего поворотаВозможность углового столкновенияДля узких или полностью закрытых коробок могут потребоваться сегментированные инструменты или специальные секции для крепления. Один и тот же перфоратор типа «гусиная шея» не может решить все проблемы с горизонтальным или угловым зазором.  10. Пуансоны с изогнутой ручкой — не универсальное решение. Хотя перфораторы типа «гусиная шея» обеспечивают больший зазор, они не устраняют всех ограничений при гибке.Перфоратор с изогнутой ручкой может быть непригоден в следующих случаях:Требуемая изгибающая нагрузка слишком высока.Глубина горла недостаточна.Коробка глубже, чем позволяет доступный зазор для оборудования.Инструмент слишком длинный для требуемой нагрузки.Заготовка должна иметь зазор с обеих сторон пуансона.Для этой детали требуется специальное смещение или профиль рога.Выбранная V-образная матрица не соответствует требованиям применения.В подобных ситуациях решение может включать в себя:Сегментированные пуансоны с изогнутой шейкойОбеспечить большую гибкость при работе со сложными деталями и с учетом локальных требований к зазорам.Удары рогамиПолезно для доступа к узким или закрытым участкам, где требуется дополнительный доступ вокруг пробойника.Пробойники для оконных рамУзкий пуансон со скошенным наконечником, подходящий для узких участков гибки и профилей ограниченной формы.Дыроколы для оконРазработан для обеспечения необходимого зазора вокруг ранее сформированных секций или закрытых профилей.Инструменты для формовки на заказСпециально разработан для случаев, когда стандартная геометрия пуансона не соответствует требованиям к заготовке.Другая последовательность изгибаВ чем бы вы ни нуждались, CARESTONE всегда рядом.Листогибочный пресс с большим количеством дневного светаДля обработки очень глубоких или сложных заготовок может потребоваться большее пространство в проеме станка.Меньшая сила формования или альтернативный метод изгибаКорректировка метода гибки может помочь в тех случаях, когда зазор между инструментом и деформационными элементами или нагрузка становятся ограничивающими факторами. Выбор оптимального инструмента зависит от геометрии всей заготовки, а не только от одного её параметра.11. Как выбрать подходящий пробойник с изогнутой ручкой Перед выбором перфоратора с изогнутой ручкой ознакомьтесь со следующей информацией.Геометрия заготовкиПредоставьте чертеж готовой детали, особенно указав высоту и положение ранее сформированных фланцев.Материал и толщинаТип и толщина материала влияют на требуемое усилие изгиба, внутренний радиус и нагрузку на инструмент.Требуемый уровень допускаИзмерьте расстояние между линией изгиба и мешающей ей полкой или стенкой.Угол пробивки и радиус носовой части.Угол пуансона и радиус закругления носовой части должны соответствовать требуемой операции гибки и выбранной V-образной матрице.Производственная мощность машиныПеред выбором инструмента проверьте тоннаж станка, длину гибки, глубину гибки и систему зажима. ГрузоподъемностьДопустимая нагрузка на пуансон с гибким штоком должна соответствовать фактическому применению. Не следует предполагать, что инструмент может использовать всю мощность листогибочного пресса. Система инструментовПодтвердите интерфейс оснастки листогибочного пресса, например:Система АмадаСистема ТрампаСистема WILAБюстронная системаСистема LVD  12. Пробойники с изогнутой ручкой от Bendmax Компания Bendmax производит пуансоны и матрицы для листогибочных прессов, предназначенные для стандартных и специализированных операций гибки.Наши перфораторы с изогнутой ручкой предназначены для обеспечения следующих преимуществ:  Надежное разрешениеУтопленные профили создают дополнительное пространство для глубоких коробок, U-образных профилей и возвратных фланцев. Точная геометрияТочная механическая обработка и шлифовка помогают поддерживать стабильные размеры пуансонов и характеристики формования. Подходящий выбор материаловВ зависимости от области применения, оснастка Bendmax может быть изготовлена ​​из таких материалов, как C45 или 42CrMo. Настройка на основе приложенийВ зависимости от типа заготовки и требований к станку могут быть учтены различные глубины зева, углы пуансона, рабочая высота и длина. Системная совместимостьИнструменты могут быть поставлены для распространенных систем листогибочных прессов при условии подтверждения требуемого интерфейса и размеров. Для изготовления пуансонов типа «гусиная шея» на заказ заказчики могут предоставить чертеж детали, толщину материала, угол изгиба, высоту фланца и информацию о станке. Компания Bendmax затем оценит необходимый зазор и порекомендует подходящую конструкцию оснастки.13. Когда следует выбирать пробойник с изогнутой ручкой? Пробойник с изогнутой ручкой — это хороший вариант в следующих случаях:Стандартный пуансон сталкивается с заготовкой.Деталь имеет глубокие боковые стенки.Заготовка включает в себя длинные возвратные фланцы.Для U-образного профиля требуется дополнительный внутренний зазор.Последовательность изгибов создает помехи.Деталь становится трудно вращать или перемещать.Обычный пуансон не может достичь требуемой линии сгиба. Ключевой вопрос не в следующем:«Мне нужен более сильный удар?»Это:«Нужно ли увеличить пространство вокруг пуансона для заготовки?»Если ответ положительный, то следующим шагом может стать использование перфоратора с изогнутой ручкой.14. Урок инженерного делаСтандартный пуансон для листогибочного пресса — это универсальная основа для повседневной гибки. Но когда глубокие профили, возвратные фланцы или ранее сформированные стенки начинают мешать работе инструмента, требуется другая геометрия.Пуансон для листогибочного пресса с изогнутой шейкой создает дополнительный зазор за рабочей частью, помогая производителям более эффективно формовать глубокие короба, U-образные профили и возвратные фланцы.Его главное преимущество очевидно:Стандартный пуансон обеспечивает прочность и универсальность. Пуансон с изогнутой шейкой обеспечивает пространство, необходимое для сложных операций гибки.Правильный выбор всегда должен обеспечивать баланс между зазором, прочностью инструмента, производительностью станка и геометрией заготовки.В следующей статье из серии «Распространенные инструменты для листогибочных прессов Bendmax» мы рассмотрим еще один специализированный профиль пуансона и объясним, когда он становится более подходящим, чем обычный пуансон типа «гусиная шея».15. Часто задаваемые вопросыСтандартный пуансон для листогибочного пресса — это универсальная основа для повседневной гибки. Но когда глубокие профили, возвратные фланцы или ранее сформированные стенки начинают мешать работе инструмента, требуется другая геометрия.Пуансон для листогибочного пресса с изогнутой шейкой создает дополнительный зазор за рабочей частью, помогая производителям более эффективно формовать глубокие короба, U-образные профили и возвратные фланцы.Его главное преимущество очевидно:1. Можете ли вы изготовить оснастку для листогибочного пресса по индивидуальному заказу?Да. Компания Bendmax производит на заказ пуансоны, матрицы и оснастку для листогибочных прессов в соответствии с вашими чертежами, размерами, материалом, толщиной и требованиями к гибке. 2. Какая информация необходима для составления коммерческого предложения?Пожалуйста, предоставьте чертеж оснастки или детали, модель листогибочного пресса, систему оснастки, материал, толщину, угол изгиба, внутренний радиус и требуемую длину. Фотографии или образцы также будут полезны. 3. Какие материалы используются для изготовления оснастки для листогибочного пресса?Обычно мы используем стали C45 и 42CrMo, выбор которых зависит от конструкции оснастки и требований к применению. Возможны также обсуждения особых требований к материалам. 4. Какую твердость достигают ваши инструменты?В зависимости от конструкции инструмента, корпус обычно закаляется до твердости по Роквеллу (HRC) 30–35, в то время как рабочая зона может достигать твердости приблизительно 54–60 HRC для повышения износостойкости и увеличения срока службы. 5. Как вы обеспечиваете точность инструмента?Для контроля размеров, точности профиля, прямолинейности и твердости мы используем высокоточное оборудование для обработки на станках с ЧПУ, шлифовки и контроля качества, при этом типичная точность инструмента составляет до ±0,02 мм. 6. Каков ваш срок выполнения производственного заказа?Срок выполнения заказа зависит от типа оснастки, количества и требований к индивидуальной настройке. Стандартная оснастка обычно поставляется быстрее, в то время как изготовление оснастки на заказ требует дополнительного времени на проектирование и производство. 7. Можете ли вы производить?Да. Мы поддерживаем OEM-заказы и оптовые заказы, включая изготовление оснастки по чертежам, спецификациям и требуемым инструментальным системам заказчика. 8. Осуществляете ли вы доставку оснастки для листогибочных прессов по всему миру?Да. Компания Bendmax поставляет оснастку для листогибочных прессов клиентам по всему миру и может оказать поддержку в вопросах экспортной упаковки, координации доставки и послепродажного обслуживания. 9. Можете ли вы помочь мне выбрать подходящую оснастку для листогибочного пресса?Да. Пришлите нам модель вашего станка, имеющуюся оснастку, чертеж заготовки или требования к гибке. Наши инженеры помогут подобрать подходящий пуансон, матрицу или нестандартную оснастку.Продолжайте своё путешествие в мир изгиба!Подробная информация о товареУзнайте больше об этом инструменте, его технических характеристиках и совместимости.→ Ознакомьтесь с продуктом: Стандартный перфоратор Сопутствующие решенияСм. также разделы, посвященные смежным областям применения, методам гибки и инструментам.→ Ознакомьтесь с решениями и обсуждениями Нужна цена?Расскажите нам о ваших требованиях, и мы предоставим рекомендации по выбору оснастки и коммерческое предложение.→ Запросить ценовое предложение: поговорите с нашими инженерами по инструментальному оборудованию   Продолжение серии статей об инструментах BendmaxСледующий:Когда пространство для изгиба сужается, на помощь приходят оконные пробойники. В следующей статье мы перейдем от доступа с глубоким профилем к доступу для изгиба в узких местах и ​​представим перфоратор для створки.Также известный как узкий тип стандартного пробойника, оконный пробойник имеет тонкий корпус и наклонный наконечник, направленный внутрь. Такая геометрия позволяет инструменту достигать труднодоступных мест для изгиба, где обычный пробойник может мешать обработке заготовки.Мы рассмотрим его структуру, типичные области применения и отличия от стандартных и гибких пуансонов, особенно в дверных и оконных рамах, профилях створки и узких листовых металлических профилях.  
  • Стандартный листогибочный пресс: универсальная основа для повседневных операций сгибания.
    Sep 04, 2026
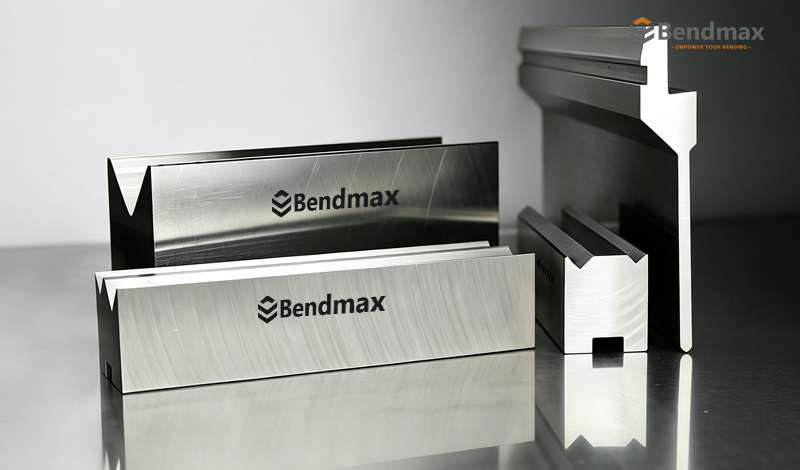
    Стандартный листогибочный пресс: универсальная основа для повседневных операций сгибания.Предназначен для работы с высокими изгибающими нагрузками, обеспечения надежного производства и универсальной формовки листового металла.В предыдущих статьях блога Bendmax мы опубликовали множество материалов о решениях для листогибочных прессов, применении оснастки и сравнении продукции. Эти статьи посвящены конкретным проблемам гибки и практическим решениям.При изучении оснастки для листогибочных прессов легко найти разрозненную информацию — профиль пуансона в одном месте, руководство по выбору штампов в другом, а пример применения на третьей странице. Однако часто отсутствует четкое и систематическое понимание распространенных инструментов, используемых при гибке на листогибочных прессах.Именно поэтому мы представляем нашу новую серию инструментов для листогибочных прессов.В этой серии мы пошагово рассмотрим распространенные пуансоны, матрицы и принадлежности для листогибочных прессов, помогая вам лучше понять принцип работы этих инструментов и причины существования различных конструкций.С точки зрения инженера-техника, мы рассмотрим принципы проектирования, функции, рабочие характеристики и типичные области применения каждого инструмента. Что еще более важно, мы рассмотрим инженерные вопросы, лежащие в основе создания этих инструментов:Почему одни пуансоны прямые, а другие имеют изогнутую форму? Почему V-образные матрицы выпускаются с различными V-образными отверстиями? Когда следует выбирать стандартный пуансон вместо пуансона с изогнутой формой? И что делать, если стандартный инструмент не позволяет сформировать необходимую заготовку?Вместо простого перечисления технических характеристик продукта, мы надеемся объяснить, почему инструмент разработан именно таким образом, какую проблему он призван решить, как он работает в процессе гибки и когда его выбор является правильным решением.Мы надеемся, что эта серия статей станет практическим справочником для тех, кто только начинает знакомиться с индустрией оснастки для листогибочных прессов — будь вы оператор станка, закупщик оснастки, инженер по продажам, дизайнер, изготовитель или просто человек, начинающий изучать, как работает оснастка для листогибочных прессов.Однако эта серия статей не претендует на роль однозначного технического руководства.Мы считаем, что настоящие знания об инструментах приходят из вопросов, применения и практического опыта гибки.Если у вас возникли вопросы о пуансонах или матрицах, вы не уверены, какая инструментальная система подходит для вашего листогибочного пресса, или пытаетесь согнуть определенную заготовку, но не знаете, как ее сформировать, пожалуйста, свяжитесь с нами.Вы можете предоставить свой чертеж, размеры, материал, толщину, угол изгиба и другую информацию, или просто описать возникшую проблему. Мы будем рады обсудить с вами различные варианты оснастки и найти практическое решение.Потому что наилучшее решение по подбору инструментов не всегда начинается с номера продукта. Иногда оно начинается с вопроса.Итак, добро пожаловать в серию инструментов для листогибочных прессов Bendmax:Начните с силыПри выборе пуансона для листогибочного пресса для многих работ по гибке не требуется сложный инструмент.Им нужно что-то прочное, стабильное и надёжное.Вот тут-то и пригодится стандартный перфоратор для тяжелых условий эксплуатации.Стандартный пуансон, являющийся одним из наиболее широко используемых верхних инструментов для гибки на листогибочном прессе, разработан на основе простого инженерного принципа: обеспечить прочную рабочую геометрию, способную выдерживать высокие нагрузки при гибке, оставаясь при этом достаточно универсальным для повседневного производства.Для обычной гибки листового металла такое сочетание прочности, стабильности и гибкости делает стандартный пуансон важной основой современной системы оснастки листогибочного пресса.Но прочность — не решение всех проблем, связанных с изгибом.По мере увеличения глубины заготовок, усложнения профилей и смещения возвратных фланцев дальше вокруг пуансона начинает возникать другая проблема:Возможно, вокруг отверстия для пуансона просто недостаточно места.И это приводит нас к следующему вопросу в нашей серии статей об инструментах:Что произойдет, если в стандартном перфораторе закончится место?Ответ не всегда заключается в более сильном ударе.Иногда ответ кроется в другой геометрии.Когда в стандартных перфораторах заканчивается место, перфораторы с гибкой ручкой освобождают пространство.1. Что такое стандартный пуансон для листогибочного пресса?Стандартный пуансон — это верхний инструмент, устанавливаемый на листогибочный пресс для придания формы листовому металлу с помощью нижнего V-образного штампа.При гибке пуансон движется вниз и вдавливает заготовку в отверстие матрицы. При гибке в воздухе лист поддерживается плечами V-образной матрицы, а пуансон контролирует положение изгиба и глубину формования.Стандартный пуансон предназначен для широкого спектра распространенных операций гибки, включая:Общий изгиб на 90°Изготовление изделий из листового металлаГибка листового металлаКонструктивные компонентыШкафы и корпусаРамки и кронштейныОбщие работы по изготовлению металлоконструкций.Его относительно прочный корпус обеспечивает хорошее сопротивление изгибающим нагрузкам, а рабочая часть определяет, как усилие передается в материал.Проще говоря:Стандартный пуансон — это надежный универсальный инструмент в системе оснастки листогибочного пресса.2. Почему для стандартного удара необходимо крепкое тело?При гибке на листогибочном прессе возникают значительные силы формования.Пуансон должен многократно выдерживать эти нагрузки без чрезмерной деформации, нестабильности или преждевременного износа.Прочный корпус пуансона обеспечивает:Высокая структурная стабильностьПовышенная устойчивость к изгибающим нагрузкамПостоянная ориентация инструментаДолговременная надежность размеровПовышенная пригодность для требовательного производства.Для конкретных конфигураций Bendmax, предназначенных для тяжелых условий эксплуатации, оснастка может быть спроектирована для работы с высокими нагрузками, при этом некоторые конструкции достигают максимальной грузоподъемности до 1000 кН/м.Однако этот показатель всегда следует рассматривать как характеристику, специфичную для конкретного продукта, а не как универсальную величину для всех стандартных пробойников.Фактическая допустимая нагрузка зависит от таких факторов, как:Геометрия пуансонаМатериалвысота инструментаПоперечное сечениеРабочий радиусМетод изгибаПроизводственная мощность машиныГеометрия заготовкиЭто важное различие при выборе высокопрочного инструмента.Более внушительный на вид пуансон не обязательно означает большую грузоподъемность.Конструкция инструмента в целом определяет его рабочую нагрузку.3. Геометрия, лежащая в основе зазора между короткой фланцевой частью и фланцем.Стандартный пуансон — это не просто прямой блок из закаленной стали.Его профиль тщательно разработан с учетом зоны изгиба.Многие стандартные конструкции пуансонов имеют небольшую вогнутую поверхность с внутренней стороны, сохраняя при этом относительно плоские внешние стороны.Такая геометрическая форма обеспечивает полезный зазор вокруг заготовки.В некоторых случаях, когда используются короткие фланцы, это означает, что фланец может перемещаться ближе к корпусу пуансона без непосредственного помех.В результате, некоторые задачи, для решения которых, казалось бы, требуется специальный перфоратор с изогнутой ручкой, могут быть выполнены с помощью стандартного перфоратора соответствующей конструкции.Но этому есть предел.Стандартный пробойник по-прежнему остается в своей основе относительно надежным и прочным инструментом.Когда глубина заготовки увеличивается или возвратный фланец выступает дальше вокруг пуансона, доступного зазора может оказаться недостаточно.Именно здесь геометрия инструмента становится важнее, чем простое повышение его прочности.4. Прочность на пробой в зависимости от зазора между заготовкой и пуансономЭто один из важнейших аспектов при выборе оснастки для листогибочного пресса.Представьте себе две разные проблемы.Проблема А: Изгибающая нагрузка слишком высока.Решение может включать в себя:Более сильный ударБолее прочный кубикПодходящий материалБолее крупная оснасткаМашина большей производительностиПроблема B: Заготовка физически мешает пуансону.Решение другое.Увеличение силы пуансона не приводит к увеличению зазора.Если заготовка ударяется о корпус пуансона до завершения гибки, проблема носит геометрический характер.Вам нужен инструмент, который обеспечит больше места.Это различие можно кратко сформулировать следующим образом:Прочность решает проблемы с нагрузкой. Геометрия решает проблемы с зазором.Именно поэтому существуют разные профили пуансонов.5. Почему так часто используются стандартные пуансоны с углом 85°?Инструменты для листогибочных прессов выпускаются с различными углами пробивки, включая конфигурации около 85°, 86° и 88°.Наличие пуансона с углом 85° не означает, что готовая деталь автоматически будет иметь изгиб на 85°.Во многих процессах гибки на воздухе геометрия пуансона и матрицы выбирается таким образом, чтобы обеспечить необходимый зазор для формования и возможность перегиба для получения углов около 90°.Окончательный угол изгиба зависит от нескольких факторов, в том числе:Угол пробивкиУгол матрицыV-образное отверстие матрицыРадиус носовой части пробойникаТип материалаТолщина материалаГлубина изгибаПружинный эффект материалаУправление машиной и повторяемостьСледовательно, угол пуансона следует рассматривать как часть всей системы гибки, а не как единственное решение для упругого восстановления формы. Стандартный листогибочный пресс AMADA, пуансон № 11.201 Стандартный листогибочный пресс AMADA, пуансон № 11.230 Стандартный пуансон для листогибочного пресса системы AMADA № 10.142 Стандартный перфоратор Wila System Type II № 14.0206. Радиус носа удара имеет значение.Радиус закругления пуансона напрямую влияет на контакт между пуансоном и листовым металлом.Меньший радиус может быть подходящим для применений, требующих более крутого внутреннего изгиба, в то время как больший радиус может потребоваться для более толстых материалов или в случаях, когда необходимо избегать чрезмерного поверхностного напряжения.Правильный радиус зависит от:Материал + Толщина + V-образное отверстие + Требуемый внутренний радиус + Метод гибкиПо этой причине компания Bendmax не рекомендует выбирать пуансон, основываясь только на его номинальном угле.Геометрия пуансона должна полностью соответствовать нижней матрице и фактическому применению.7. Стандартный материал для пуансонов: почему Bendmax использует 42CrMoДля изготовления оснастки для листогибочных прессов Bendmax используется сталь 42CrMo, поскольку она применяется в тех случаях, когда требуется сочетание прочности, ударной вязкости и износостойкости.Этот материал особенно подходит для изготовления требовательной оснастки для листогибочных прессов, поскольку инструмент должен многократно выдерживать концентрированные нагрузки при формовке.Компания Bendmax также уделяет особое внимание упрочнению участков, подвергающихся прямому контакту и износу.Материалы для оснастки BendmaxМатериал: 42CrMoРабочий радиус / радиус входа Твердость: 54–60 HRCУпрочнение рабочего радиуса и радиуса заполнения способствует повышению устойчивости к:НоситьДеформация поверхностиМногократная контактная нагрузкаПовреждение рабочей кромкиЦель состоит не в том, чтобы просто сделать весь инструмент чрезвычайно сложным.Инструмент для листогибочного пресса должен обладать правильным балансом между прочностью, ударной вязкостью, твердостью и стабильностью размеров.8. Прецизионная шлифовка: больше, чем просто гладкая поверхность.Точная шлифовка является важной частью процесса изготовления оснастки для листогибочных прессов.Рабочие поверхности должны обладать точной геометрией, чтобы различные сегменты инструмента могли бесперебойно взаимодействовать друг с другом.Высокоточная механическая обработка и шлифовка помогают контролировать:Размеры инструментаРабочий радиуспрямолинейность инструментаПараллелизмСогласованность сегментовКачество поверхностиФормовочный шлифовальный кругДля сегментированных инструментов особенно важна точность размеров.Небольшая разница между соседними сегментами может повлиять на условия контакта и, в конечном итоге, на равномерность изгиба.Вот почему прецизионная обработка металла — это не просто изготовление инструмента, который «выглядит точным».В процессе фактического изгиба геометрия должна оставаться точной в тех местах, где это имеет значение.Витрина со стандартными инструментами для листогибочных прессов Bendmax9. Может ли стандартный пуансон справиться с толстым материалом?Да — если пуансон правильно спроектирован и точно соответствует области применения.В тех случаях, когда требуются более высокие нагрузки на изгиб и прочная конструкция инструмента, обычно выбирают стандартные пуансоны повышенной прочности.Однако выбор инструмента ни в коем случае не должен основываться исключительно на толщине материала.Инженеру также следует учитывать следующее:Прочность материалаТолщина материалаДлина изгибаВнутренний радиус изгибаV-образное отверстие матрицыТребуемая сила изгибатоннаж машингрузоподъемность инструментаГеометрия заготовкиДля сложных задач проверку инструментальной системы следует проводить всегда в целом.10. Стандартный пробойник против пробойника с изогнутой шейкойИменно здесь разница между этими двумя инструментами становится совершенно очевидной.ОсобенностьСтандартный перфоратор для тяжелых условий эксплуатацииПуансон с изогнутой шеейГлавное преимуществоСила и универсальностьРазрешениедизайн кузоваПрочный / надежныйГеометрия с утопленной/открытой шейкойОбщий изгибОтличныйХорошийПрименение в тяжелых условияхСильный вариантЗависит от приложенияЗазор короткого фланцаХорошо подходит для подходящих конструкций.ОтличныйГлубокие ящикиОграничено геометриейОтличныйU-образные профилиОграничено геометриейОтличныйВозвратные фланцыЗависит от приложенияЛучший доступСложные профилиОграниченныйБолее подходящийОсновное инженерное назначениеВыдерживать изгибающие нагрузкиПредотвращение взаимодействия инструмента и заготовкиГлавный момент:Пробойники с изогнутой шейкой — это не просто «усиленные стандартные пробойники».Они решают другую инженерную задачу.Стандартный пуансон ориентирован в первую очередь на прочность конструкции и универсальность применения.Пуансон типа «гусиная шея» изменяет геометрию верхнего инструмента для создания дополнительного зазора.11. Когда следует выбирать стандартный перфоратор?Стандартный пробойник обычно является хорошим выбором в следующих случаях:Заготовка имеет обычную геометрию.Вокруг пуансона имеется достаточный зазор.Ожидаются высокие изгибающие нагрузки.Требуется производство общего назначения.Короткие фланцы могут быть сформированы без помех.Предпочтительно надежное и экономичное инструментальное решение.Для многих цехов, занимающихся изготовлением металлоконструкций, стандартный пробойник становится первым инструментом, который следует рассмотреть.Нет смысла использовать специализированный пробойник, если стандартный пробойник уже обеспечивает необходимую производительность.12. Когда стандартный пробойник перестаёт быть подходящим инструментом?Ситуация меняется, когда заготовка начинает мешать пуансону.К типичным предупреждающим признакам относятся:Глубокие коробчатые секцииУзкие U-образные профилиДлинные возвратные фланцыГлубокие каналыОграниченные внутренние пространстваСложные профили с множественными изгибамиВзаимосвязь между пуансоном и заготовкойНа данном этапе выбор более прочного стандартного пробойника не обязательно решит проблему.Возникает вопрос:Как мы можем создать больше пространства за поворотом?Этот вопрос напрямую подводит нас к следующей статье из серии Bendmax.13. Почему стоит выбрать стандартные пуансоны Bendmax?Компания Bendmax разрабатывает стандартные пуансоны, исходя из трех практических требований:СилаКонструкция из стали 42CrMo обеспечивает прочную основу для сложных операций гибки.ТочностьВысокоточная механическая обработка и шлифовка помогают поддерживать постоянную геометрию инструмента и точность размеров.Эффективность производстваСтандартные профили пуансонов широко используются, что позволяет компании Bendmax поддерживать эффективное производство, выполнять повторные заказы, удовлетворять потребности в больших объемах и соблюдать приемлемые сроки поставки.Для клиентов, закупающих оснастку оптом, стандартизированное производство также способствует повышению стабильности качества от одного заказа к другому.14. Урок инженерного делаСтандартный пуансон преподает важный урок об инструментах для листогибочных прессов:Не стоит решать каждую проблему с большей силой.Надежный инструмент особенно ценен, когда речь идет о работе с изгибающими нагрузками.Но когда заготовка физически не может перемещаться вокруг инструмента, прочность перестает быть первостепенной задачей.Для этого инструмента необходима другая геометрия.Именно здесь и начинается разработка нашего следующего инструментального решения.Продолжайте своё путешествие в мир изгиба!Подробная информация о товареУзнайте больше об этом инструменте, его технических характеристиках и совместимости.→ Ознакомьтесь с продуктом: Стандартный перфораторСопутствующие решенияСм. также разделы, посвященные смежным областям применения, методам гибки и инструментам.→ Ознакомьтесь с решениями и обсуждениямиНужна цена?Расскажите нам о ваших требованиях, и мы предоставим рекомендации по выбору оснастки и коммерческое предложение.→ Запросить ценовое предложение: поговорите с нашими инженерами по инструментальному оборудованиюПродолжение серии статей об инструментах BendmaxСледующий:Когда в стандартных перфораторах заканчивается место, перфораторы с гибкой ручкой освобождают пространство.Как геометрия "гусиной шеи" с увеличенным дорожным просветом решает проблемы с зазором, которые не могут быть решены с помощью стандартных штамповочных инструментов.В следующей статье мы перейдем от прочности к зазору и рассмотрим, как проектируются пуансоны типа «гусиная шея» для глубоких коробок, U-образных профилей, возвратных фланцев и других применений, где обычный стандартный пуансон может физически мешать заготовке.
  • Изготовление оснастки для листогибочных прессов на заказ: когда стандартных инструментов недостаточно.
    Aug 15, 2026
      Изготовление оснастки для листогибочных прессов на заказ: когда стандартных инструментов недостаточно. Стандартная оснастка для листогибочных прессов позволяет выполнять удивительно широкий спектр работ по гибке. Стандартные пуансоны, V-образные матрицы, пуансоны типа «гусиная шея», радиусные инструменты и инструменты для загибки подходят для большинства повседневных задач.Но рано или поздно появляется часть, которая, кажется, говорит:«Хорошая попытка. Ваши стандартные инструменты здесь не подойдут».Именно тогда обычно и в дело вступает изготовление нестандартной оснастки для листогибочных прессов.Создание нестандартных инструментов — это не просто изготовление чего-то необычного ради самого необычного. Это разработка инструмента, адаптированного под конкретные потребности. геометрия детали, материал, станок, последовательность гибки и производственные требования. когда стандартные инструменты больше не могут обеспечить требуемый результат.  1. Когда вам действительно необходима оснастка, изготовленная на заказ? Первый вопрос не «Вы можете изготовить инструмент на заказ?»Более уместный вопрос:«А он мне действительно нужен?»Если стандартный пуансон и матрица позволяют безопасно и стабильно выполнять необходимый изгиб, то обычно нет особых причин изобретать новую оснастку. Разработка специализированных инструментов становится целесообразной, когда стандартные инструменты создают такие проблемы, как: •Требуемая геометрия изгиба не может быть достигнута.•Фланец слишком короткий или слишком глубокий.•Заготовка мешает стандартному пуансону.•За один цикл изготовления необходимо произвести несколько изгибов.•Требуется особый радиус или угол.•Для этой детали требуется смещение или Z-образный изгиб.•Стандартная оснастка вызывает появление следов или деформаций.•Производственный процесс требует специальной операции формовки.•Необходимо сократить время настройки.•Одна и та же особая деталь производится многократно.•Заготовка должна быть полностью свободна от следов инструмента. Другими словами:Если деталь имеет необычную конструкцию, то и оснастка может потребовать нестандартных решений.   2. Изготовление нестандартной оснастки начинается с детали, а не с инструмента. Распространенная ошибка — начинать обсуждение со следующих фраз:«Нам нужен особый удар».Ещё слишком рано.Правильное проектирование оснастки на заказ начинается с заготовка.Конструктор оснастки должен понимать:МатериалТипичная информация включает в себя:Класс материалаТолщинаПредел прочностиПредел текучестиСостояние поверхностиНапример, изгиб. алюминий толщиной 1,5 мм и 10 мм высокопрочной стали Очевидно, что это не одна и та же работа. Геометрия инструмента, размер отверстия матрицы, радиус пуансона и требуемая сила изгиба могут быть совершенно разными.Геометрия деталиВажные параметры включают:Габаритные размеры деталиДлина фланцаУглы изгибаВнутренние радиусы изгибаСмещенные размерыОтверстия и вырезыРельефные или формованные участкиТребования к допускуДаже небольшая деталь может определить, будет ли работать стандартный инструмент.Информация о машинеИнструмент также должен соответствовать листогибочному прессу.К важным параметрам оборудования относятся:Производитель и модель листогибочного прессаМаксимальный тоннажДлина изгибасистема инструментовТип держателя пуансонаТип держателя матрицыМаксимальная высота инструментаметод зажимаДоступный дневной светКрасиво выполненный на заказ пуансон малополезен, если он не подходит к станку.  "Для получения более подробной информации ознакомьтесь с нашими статьями по смежным темам.[Как рассчитать тоннаж листогибочного пресса для различных инструментов (Полное руководство 2026)][Как выбрать подходящую оснастку для листогибочного пресса в зависимости от силы изгиба][Что такое оснастка для листогибочного пресса? Полное руководство для производителей.]  3. Наиболее распространенные инструменты для листогибочных прессов, изготавливаемые на заказ. Инструменты на заказ Может принимать множество форм. Некоторые из них совершенно уникальны, в то время как другие представляют собой, по сути, модифицированные версии стандартных инструментов.Вот несколько распространенных примеров. Пробойники на заказ В тех случаях, когда стандартный пуансон мешает обработке заготовки, может потребоваться изготовление пуансона на заказ. Типичные конструкции включают в себя:Сверхглубокие пробойники с изогнутой шейкойУзкие ударыУдлинённые пробойникиПробойники под специальным угломПуансоны радиусаСмещенные пробойникиИзготовление штампов на заказ Многоступенчатые формовочные пуансоны  Например, глубокая заготовка коробчатой ​​формы может столкнуться со стандартным прямым пуансоном. гусиная шея или смещенный дырокол может обеспечить дополнительный зазор, необходимый для завершения изгиба. 4. Изготовление штампов на заказ Тот же принцип применим и к нижнему инструменту.Для обычной гибки на воздухе хорошо подходит стандартная V-образная матрица, но для специальных применений могут потребоваться: • V-образные отверстия, изготовленные на заказ• Множественные V-образные отверстия• Асимметричные V-образные матрицы• Смещенные штампы• Радиусные штампы• U-образные матрицы• Четырехсторонние штампы• Регулируемые матрицы• Формовочные штампы Отверстие в кристалле имеет особое значение, поскольку оно влияет на взаимосвязь между толщина материала, внутренний радиус, изгибающая сила и минимальная длина фланца..При традиционной гибке воздуха в качестве отправной точки обычно используется следующее:V ≈ 6–8 × толщина материалаНо это не универсальное правило. Прочность материала, желаемый радиус, геометрия инструмента и производительность станка — все это имеет значение.Именно поэтому специализированные инструменты следует разрабатывать с учетом конкретных задач, а не просто копировать размеры из каталога.   5. Когда один инструмент может заменить несколько инструментов Вот одно из главных преимуществ разработки инструментов на заказ:Иногда можно объединить несколько операций в одну.Представьте себе деталь, для изготовления которой обычно требуется:Стандартная гибкаСмена инструментаСмещенный изгибСмена инструментаОкончательная формовкаСпециально разработанный формовочный инструмент может объединять несколько из этих операций в одну установку.Это может уменьшить:Время смены инструментаВремя настройки оборудованияОбработка операторомОшибки позиционированияИзменчивость производстваДля крупносерийного производства, даже экономия 30 секунд на деталь может стать значимым.Например, при 500 деталях в месяц:0,5 мин × 500 = 250 минутЭто больше, чем 4 часа экономии производственного времени каждый месяц.И это всего лишь результат одного небольшого улучшения.  6. Специальная оснастка для гибки без следов. Нанесение разметки на поверхность — еще одна распространенная причина для заказа индивидуального дизайна.Стандартные V-образные штампы могут оставлять следы на:Нержавеющая стальАлюминийПредварительно окрашенный листДекоративные панелиДетали с порошковым покрытиемПоверхности с высокой видимостьюЕсли важна эстетическая привлекательность, то подойдет индивидуальный подход. штамп без маркировки или немаркирующий штамп Возможно, это будет лучшим решением.В зависимости от области применения, инструмент может использовать:Полиуретановые вставкиСпециальные роликиСменные вставкиМодифицированная геометрия матрицыПоверхности контакта с низким коэффициентом тренияЦель проста:Согните лист, не оставив после себя сувенира в виде инструмента.Это может быть особенно ценно в тех случаях, когда готовую деталь невозможно отполировать, перекрасить или иным образом доработать после гибки.  Регулируемая вращающаяся V-образная матрица Bendmax  Матрица для листогибочного пресса Bendmax с круглым прутком без следов  Инструменты Bendmax Wing Bending Plus  Держатель и вставка Bendmax PU для штампов без следов/без следов  Защитная пленка Bendmax  Вращающаяся V-образная матрица Bendmax    7. Специальная оснастка для Z-образной и смещенной гибки. Гибка со смещением — еще одно классическое применение нестандартной оснастки.Для Z-образного изгиба обычно требуется два параллельных изгиба с контролируемым смещением между ними.Вы можете выполнить эту операцию с помощью нескольких стандартных инструментов, но для этого необходим специальный инструмент. Инструмент для Z-образного изгиба Иногда это может ускорить и сделать процесс более стабильным.Как правило, ключевыми параметрами являются:Толщина материалаВысота смещенияУгол изгибаДлина фланцаВнутренний радиусТребуется допускДля серийного производства использование специализированного инструмента со смещением может быть гораздо целесообразнее, чем многократная настройка нескольких стандартных пуансонов и матриц.  8. Подшивка и выравнивание: еще один особый случай. Подшивка кажется простой процедурой.Это происходит не всегда.Типичный процесс подшивания включает в себя сначала сгибание листа ткани, а затем выравнивание сложенного края.В зависимости от материала и конструкции детали, процесс может включать в себя:Пробойники для подгибкиСплющивающие пуансоны Сплющивающие матрицыПружинный инструментГидравлические инструменты для выравниванияИнструменты для формовки на заказИнструмент должен обеспечивать достаточный зазор для предварительно согнутого фланца, одновременно контролируя конечную сплющенную геометрию.Для деталей, изготавливаемых на заказ с постоянными требованиями к загибке, использование нестандартной оснастки может помочь снизить сложность настройки.  9. Материалы имеют большее значение, чем вы думаете. Одна и та же конструкция инструмента не обязательно должна подходить для всех материалов.Рассмотрим три распространенных материала:МатериалТипичные характеристикиВопросы выбора оснасткиНизкоуглеродистая стальОтносительно легко сформироватьИнструменты общего назначения часто оказываются эффективными.Нержавеющая стальПовышенная прочность и упругостьМожет потребоваться большая сила и соответствующие радиусы.АлюминийМягкая поверхность, низкая плотностьЗащита поверхности и подходящие радиусы имеют важное значение. Высокопрочные стали требуют еще большего внимания.По мере увеличения прочности материала на растяжение, требуемая сила изгиба, как правило, также возрастает. Поэтому оснастку необходимо проверять на соответствие допустимой грузоподъемности станка и допустимой нагрузке на оснастку.Это одна из причин, почему простое «укрепление» инструмента не является полным решением.Геометрия инструмента, материал, термообработка и производительность станка — все это работает в комплексе.  10. Из чего изготавливается нестандартная оснастка? Для оснастки промышленных листогибочных прессов выбор материала имеет решающее значение.Одним из широко используемых материалов является 42CrMo4 / легированная сталь 42CrMoособенно для инструментов, требующих хорошего сочетания прочности, ударной вязкости и износостойкости.В зависимости от области применения производители могут также использовать такие материалы, как:C4542CrMo4H13СКД11Термическая обработка имеет не меньшее значение.В пользовательском инструменте могут использоваться:В результате закалкиИндукционная закалкаЛазерная закалкаЛокализованное затвердеваниеОбработка поверхностиНапример, в конструкции инструмента может использоваться упрочненная рабочая зона вокруг HRC 54–60в зависимости от марки материала, производственного процесса и требований к применению.Важно отметить, что твердость не следует рассматривать отдельно.Деталь инструмента, которая чрезвычайно тверда, но слишком хрупка, не обязательно является лучшим инструментом.Прочность + ударная вязкость + износостойкость = настоящая цель.  11. Индивидуальный подход не означает «каждый раз делается с нуля». Об этом стоит упомянуть.Создание инструмента на заказ не обязательно означает проектирование всех параметров с нуля.Во многих случаях наилучшим решением является модифицированный стандартный инструмент.Например:Стандартный пуансон + модифицированный радиус носовой частиorСтандартная V-образная матрица + нестандартная вставкаorСтандартный держатель + секция для индивидуальной формовкиТакой подход позволяет сократить время и стоимость производства, одновременно решая конкретную задачу заказчика по гибке.Зачастую это более разумное решение, чем разработка совершенно новой системы оснастки.   12. Как проектируется специализированная оснастка. Процесс профессионального изготовления оснастки на заказ обычно выглядит примерно так:Шаг 1 — Разберитесь в приложенииНачните с чертежа детали, указав материал, толщину, требования к изгибу и объем производства.Шаг 2 — Проверка оборудованияУточните модель листогибочного пресса, тоннаж, интерфейс инструмента, систему зажима и доступную рабочую высоту.Шаг 3 — Анализ процесса гибкиОпределите последовательность изгиба, требуемое V-образное отверстие, геометрию пуансона, внутренний радиус, зазор и расчетную силу изгиба.Шаг 4 — Разработка конструкции инструментаМоделирование в САПР можно использовать для проверки:Зазор между заготовкой и заготовкойПомехи от инструментаФормирование геометриипрочность инструментаСовместимость с оборудованиемДля более сложных приложений, МКЭ (анализ методом конечных элементов) Также может использоваться для оценки распределения напряжений и деформации.Шаг 5 — Изготовление и термообработкаИнструмент подвергается механической обработке, термообработке, шлифованию и финишной обработке в соответствии с требуемыми допусками.Шаг 6 — Проверка инструментаЗаключительный этап не так прост:«Выглядит неплохо. Отправляйте.»При любой возможности следует проводить тестирование оснастки в соответствии с предполагаемым применением.Конечная цель — создание работающего инструмента. на реальном станке с реальным материалом и реальной геометрией детали..  Статьи по теме" [ Как выбрать правильную оснастку для листогибочного пресса в зависимости от силы изгиба]            [Почему компания Bendmax уделяет особое внимание строгому контролю технологического процесса при производстве оснастки для листогибочных прессов?]   13. Сколько стоит изготовление оснастки на заказ? Универсальной цены не существует.Простая модифицированная пробойная головка может стоить лишь немного дороже стандартного инструмента.Крупногабаритный многоступенчатый формовочный инструмент может стоить значительно дороже.Стоимость зависит от таких факторов, как:Размер инструментаМатериалы для инструментовСложность геометрииТребования к механической обработкеТермическая обработкаДопуск шлифовкиОбработка поверхностиКоличествоТребования к тестированию
  • Инструменты для листогибочных прессов европейского и американского типа: какой из них подходит для вашего пресса?
    Aug 14, 2026
      Инструменты для листогибочных прессов европейского и американского типаКакой из них подойдёт для вашего листогибочного пресса?  Если вы покупаете оснастку для листогибочного пресса, рано или поздно вы столкнетесь с тем же вопросом:Европейский или американский стиль?На первый взгляд, это могут показаться двумя разными способами изготовления, по сути, одного и того же пуансона и матрицы. Но на самом деле различия заложены в геометрии инструмента, способе зажима, передаче нагрузки и даже в способе настройки листогибочного пресса операторами.И нет, один не является автоматически «лучше» другого.Правильный выбор зависит от ваш листогибочный пресс, ваша существующая инструментальная система и то, как вы фактически используете станок.   1. Прежде всего: в чем разница?Простейший способ отличить эти две системы друг от друга — посмотреть на них. способ крепления пуансона и зажима.Инструменты европейского стиляИнструменты европейского типа, обычно ассоциируемые с Инструменты в стиле Promecamиспользуется относительно узкий хвостовик, обычно около 13 ммс предохранительной канавкой или фиксирующим элементом.Для получения более подробной информации см. наш [Инструмент для листогибочного пресса европейского образца] диапазон.Пробойник обычно устанавливается в специальный держатель и может использоваться с быстрозажимные, гидравлические или механические зажимные системы. Сегментированная оснастка также очень распространена.Эта конструкция особенно популярна на современных листогибочных прессах с ЧПУ, поскольку позволяет операторам быстро менять инструменты и комбинировать различные секции пуансона и матрицы для получения деталей разной длины.Инструменты американского типаИнструменты американского образца — это более традиционный североамериканский подход. Наши [Инструмент для листогибочного пресса американского образца] Он предназначен для станков, использующих этот традиционный интерфейс для инструментов.Общим эталонным размером является хвостовик 1/2 дюйма (12,7 мм)При этом пуансон фиксируется с помощью механического зажимного устройства, установочных винтов, болтов или совместимого держателя в зависимости от конструкции конкретного инструмента.Это простой, надежный и широко используемый метод на обычных и более старых листогибочных прессах.Итак, говоря простыми словами:Европейский стиль = модульность + быстрая смена + ориентация на точностьАмериканский = традиционный + надёжный + прямолинейныйНо это еще не вся история.  2. Европейские и американские инструменты: краткое сравнение.ОсобенностьЕвропейский стильАмериканский стильТипичный хвостовик пуансонаПриблизительно 13 ммПриблизительно 12,7 мм / 1/2 дюйма.ЗажимБыстрозажимной / гидравлический / механическийВ основном механическийСмена инструментаБыстрыйОтносительно медленнееСегментированная оснасткаОчень распространенное явлениеДоступен, но менее характерен.геометрия инструментаТонкий и высокомодульныйТрадиционный и надежныйТипичное применениеЧПУ-станки, производство широкого ассортимента продукцииИзготовление металлоконструкций, обычные тормозаПервоначальная стоимость оснасткиОбычно вышеОбычно нижеГибкость настройкиОтличныйХорошийСовместимость с автоматизациейОтличныйЗависит от машины/системыНаиболее подходит дляБыстрая настройка и воспроизводимостьПростота и экономичность Важное предупреждение: «Европейский стиль» и «американский стиль» не являются универсальными понятиями. Разные производители и модели станков могут использовать собственные запатентованные интерфейсы. Перед заказом всегда проверяйте фактический профиль пуансона, хвостовик, держатель, рабочую высоту и систему зажима.Хвостовик длиной 13 мм, который «достаточно похож» на хвостовик длиной 1/2 дюйма, — это... не является стандартом совместимости.  3. Почему система зажима так важна?Вот тут-то и начинается самое интересное.Листогибочный пресс может обладать усилием в сотни тонн, но это усилие все равно должно передаваться через... поршень → держатель → пуансон → лист → матрица → нижняя балка.Интерфейс инструмента контролирует положение и фиксацию пуансона в процессе работы, а также обеспечивает надлежащее крепление. [Система зажима листогибочного пресса] Это позволяет быстрее и эффективнее менять инструменты.Во многих традиционных системах американского типа оператор вручную позиционирует инструмент и закрепляет его с помощью механического зажимного механизма станка.Инструменты европейского типа обычно имеют смещенный хвостовик и специальную геометрию держателя. Механизм фиксации помогает надежно фиксировать пуансон и значительно упрощает быструю смену инструмента.Это особенно полезно, когда ваша продукция выглядит примерно так:Часть A → сменить инструмент → Часть B → сменить инструмент → Часть C → снова сменить инструмент.Если ваш оператор меняет инструменты 15 раз в день, экономия нескольких минут на каждой смене быстро становится важнее, чем разница в цене между двумя пуансонами.  4. Европейская оснастка: где она действительно проявляет себя во всей красе.Инструменты европейского образца — это отличный выбор, когда время настройки и повторяемость важны.Быстрая смена инструментов[Сегментированная оснастка для листогибочного пресса] Это упрощает изготовление инструмента необходимой рабочей длины, одновременно снижая трудозатраты на частую смену инструмента.Вместо того чтобы каждый раз возиться с длинным и тяжелым инструментом, операторы могут работать с более короткими участками и располагать их по мере необходимости.Это большое преимущество для производство широкого ассортимента продукции в малых объемах.Дополнительные параметры геометрии инструментаЕвропейские системы инструментальной оснастки обычно предлагают широкий выбор профилей пуансонов, в том числе:Стандартные пуансоныПробойники с изогнутой гирейПробойники под острым угломПуансоны радиусаПробойники для оконных раминструменты для подшиванияИнструменты для смещенного/Z-образного изгибаСпециальные формовочные инструментыБолее тонкий профиль инструмента также может облегчить работу со сложной геометрией фланцев.Совместимость с быстрозажимными устройствамиЕсли ваш листогибочный пресс оснащен подходящей гидравлической системой или системой быстрого зажима, европейская оснастка может значительно ускорить настройку.Для предприятий, где часто происходит переналадка оборудования, это может напрямую привести к увеличению времени безотказной работы станков.   5. Американское инструментальное производство: почему оно до сих пор так популярно?Потому что иногда Простота — это хорошо..Инструменты американского образца используются в североамериканских цехах по изготовлению листогибочных прессов уже несколько десятилетий. Многие операторы уже знакомы с этой системой, и многие станки уже оснащены соответствующими держателями и инструментами.Это означает, что вам не обязательно перепроектировать всю свою систему только для того, чтобы соответствовать более современным стандартам инструментов.Американские инструменты могут быть особенно привлекательными в следующих случаях:У вас уже имеется большой запас инструментов американского образца.Ваш листогибочный пресс разработан с учетом требований американского рынка.Смена инструментов происходит относительно редко.В основном вы выполняете стандартные операции гибки.Первоначальная стоимость оснастки является важным фактором, который необходимо учитывать.Ваше производство не требует обширной сегментации.Иными словами, если ваша текущая система хорошо работает, возможно, нет причин ее менять только потому, что другая система инструментов выглядит более современной.  6. А как насчет точности?В этом случае маркетинговые заявления порой могут быть слишком уж преувеличенными.Европейский прецизионный инструмент часто ассоциируется с прецизионная шлифовка, контролируемые размеры и повторяемое позиционирование.Многие прецизионные инструментальные системы изготавливаются с жесткими допусками по размерам, что помогает поддерживать постоянную геометрию пуансона и матрицы.Но оснастка — это лишь одна часть уравнения.Точность окончательной гибки также зависит от:Жесткость рамы листогибочного прессаПараллелизм барана и кроватикалибровка станкаКомпенсация выпуклости/прогибаТочность заднего упораТолщина материалаПрочность материалаИзнос инструментаПравильный выбор V-образной матрицыНастройка оператораПоэтому покупка прецизионно заточенного пуансона не превратит волшебным образом плохо откалиброванный листогибочный пресс в высокоточный станок.Качественный инструмент + правильная настройка станка = качественные результаты гибки.    7. А как насчет гибки в тяжелых условиях?Это еще одна область, где следует смотреть не только на маркировку инструмента.Если вы регулярно наклоняетесь толстые листы, высокопрочная сталь или крупные заготовкиВажные вопросы следующие:Какова допустимая нагрузка?Как происходит передача нагрузки?Какова геометрия пуансона?Что представляет собой отверстие в штампе?Рассчитан ли держатель на требуемый тоннаж?Например, выбирать пуансон только потому, что он «европейского» или «американского» типа, не проверив допустимую нагрузку, — не лучшая идея.Система оснастки должна соответствовать характеристикам станка. тоннаж, допустимая нагрузка на инструмент, толщина материала, длина изгиба и область применения.. Возможно, эта статья также поможет вам узнать больше.Набор штампов для листогибочных прессов Duty>  8. Какой из них вам следует выбрать?Вот практический ответ. Выберите инструменты европейского типа, если:У вас современный листогибочный пресс с ЧПУ.Вы часто меняете инструменты.Вы производите множество различных деталей.Вам понадобятся сегментированные пуансоны и матрицы.Вы цените быструю настройку и возможность повторного выполнения.Вы рассматриваете гидравлическое или быстрозажимное крепление.Вам необходим широкий ассортимент специализированных инструментов.Для цеха, производящего изделия широкого ассортимента, европейская оснастка может оказаться очень эффективным решением.  Выберите инструменты американского типа, если:Ваш станок уже настроен для работы с американскими инструментами.У вас имеется большой склад инструментов.В вашем производстве используется относительно стандартное оборудование.Смена инструментов происходит не особенно часто.Вы предпочитаете простую механическую конструкцию.Сохранение существующей экосистемы инструментов обходится дешевле, чем смена систем.   9. Не забывайте, что машина — на первом месте.Это, пожалуй, самое важное правило:Выбирайте систему оснастки, исходя из типа листогибочного пресса, а не наоборот. Перед заказом нового пуансона или матрицы проверьте следующее: система инструментовРазмеры хвостовика пуансонаКонфигурация держателя/зажимаВысота пуансонаРазмеры матрицыРабочая длинаМаксимально допустимая нагрузкаТребуемый угол и радиус изгиба.тоннаж машинИмеющийся запас инструментов...И не стоит полагаться только на марку станка.  Производство станка в Европе не означает автоматически, что в нем используется любой тип европейского инструмента. Аналогично, в листогибочном прессе американского производства может использоваться специфическая, запатентованная или совместимая система инструментов.Главное — это интерфейс.Не уверены, какая система оснастки или V-образное отверстие матрицы подходит для вашего применения? Наши [Что такое оснастка для листогибочного пресса? Полное руководство для производителей] В нем объясняются ключевые факторы, которые следует учитывать перед оформлением заказа.Для получения более подробной информации о гибке листового металла в тяжелых условиях см. наше руководство: [Подбор оснастки в соответствии с возможностями станка].  10. Итак… европейский или американский?Здесь не будет боксёрского поединка.Европейское оборудование не обязательно лучше.Американские инструменты не обязательно являются устаревшими.Они были просто разработаны на основе различных подходов к зажим, передача усилия, геометрия инструмента и производственный процесс.Если ваш магазин ценит быстрая переналадка, модульная оснастка, точность и гибкость производства.Инструменты европейского образца, как правило, являются более привлекательным вариантом.Если ваш приоритет — совместимость, простота, долговечность и максимальное использование существующей системы американского типа.Американские инструменты могут стать отличным выбором.А если вы заменяете оснастку на существующем станке, то лучшее решение зачастую оказывается гораздо менее впечатляющим:Приобретайте оснастку, которая действительно подходит для вашего листогибочного пресса.Потому что даже самая дорогая в мире оснастка для листогибочного пресса бесполезна, если она не подходит к станку.  Выйдите за рамки темы «Европа против Америки». В компании Bendmax мы работаем с различными компаниями. [Системы оснастки для листогибочных прессов], включая европейский/Promecam-стиль, американский стиль, стиль Trumpf, стиль WILA, стиль Amada, а также инструменты, изготовленные по индивидуальному заказу.Правильный инструмент — это не просто тот, который обладает самыми впечатляющими характеристиками. Это тот, который соответствует вашим потребностям. станок, материал, процесс гибки, объем производства и существующая конфигурация оборудования..Поэтому, прежде чем оформить заказ, пришлите нам свой Модель станка, чертеж оснастки или фотографии, размеры пуансона/матрицы и требования к гибке..Мы поможем вам сначала определить подходящую систему инструментов — ведь попытки угадать интерфейс — это гораздо более дорогое хобби.  
  • Высокоточная оснастка для листогибочных прессов Bystronic, разработанная для максимальной производительности гибки.
    Jun 05, 2026
    Почему все больше производителей металлоконструкций выбирают оснастку Bendmax Bystronic Высокоточная оснастка для листогибочных прессов Bystronic, разработанная для максимальной производительности гибки. Если вы приобрели листогибочный пресс Bystronic, вы уже понимаете ценность точности. Современные станки Bystronic созданы для обеспечения исключительной точности гибки, повторяемости и производительности. Но, как показывает наш опыт работы с производителями по всему миру, даже самый передовой станок может работать настолько хорошо, насколько хорошо на нем установлен инструмент.                           В компании Bendmax мы много времени уделяем общению с руководителями производства, владельцами цехов и операторами гибочных станков. Один вопрос поднимается снова и снова: «Как добиться более стабильных гибок, одновременно сократив время на переналадку и затраты на оснастку?» Зачастую ответ начинается с оснастки. Многие стандартные инструменты для листогибочных прессов, представленные на рынке, изготавливаются с большими допусками. Они могут подойти для простых задач гибки, но когда нужно удерживать узкие углы, поддерживать постоянные размеры длинных деталей или работать в автоматизированных производственных ячейках, небольшие отклонения в инструменте быстро превращаются в серьезные производственные проблемы. Именно поэтому мы производим оснастку для листогибочных прессов типа Bystronic с чрезвычайно высокой точностью. Критические размеры точно шлифуются с погрешностью ±0,01 мм, что позволяет комбинировать различные сегменты инструмента, сохраняя при этом равномерное качество гибки по всей длине станка. Для производителей, выпускающих корпуса для электрооборудования, архитектурные панели, автомобильные компоненты или прецизионные детали из листового металла, такая стабильность обеспечивает ощутимую разницу каждый день.   Ещё один часто задаваемый нам вопрос — действительно ли высококачественные инструменты служат дольше. По нашему опыту, выбор материала так же важен, как и точность обработки. Инструменты Bendmax изготавливаются из высококачественной легированной стали 42CrMo и проходят передовые процессы термообработки для повышения износостойкости и структурной стабильности. В результате получаются инструменты, которые дольше сохраняют точность, сопротивляются деформации под большими нагрузками и продолжают надежно работать на протяжении многих лет производства. Конечно, современные листогибочные прессы Bystronic намного совершеннее тех, что использовались во многих цехах десять лет назад. Современные системы RFA включают в себя сложные технологии формирования выпуклостей, интеллектуальную коррекцию углов и все более автоматизированные производственные процессы. Эти станки способны обеспечить исключительную точность, но они также предъявляют более высокие требования к инструменту. Использование низкокачественного или некачественного инструмента может помешать операторам в полной мере воспользоваться возможностями, в которые они инвестировали.     Это одна из причин, по которой мы продолжаем расширять ассортимент инструментов Bystronic. Независимо от того, нужны ли клиентам стандартные пуансоны и матрицы, пуансоны типа «гусиная шея», инструменты для загибки, радиусные инструменты, регулируемые матрицы или полностью индивидуальные решения для гибки, наша цель проста: помочь производителям добиться лучших результатов гибки с меньшим количеством проб и ошибок в цеху.   Особенно мы гордимся разнообразием предлагаемых нами инструментальных решений. Некоторые клиенты обращаются к нам за традиционным инструментом для листогибочных прессов для общего производства. Другим требуется прецизионный шлифованный инструмент для аэрокосмической, медицинской или высокотехнологичной промышленности по изготовлению корпусов. Все чаще мы также оказываем поддержку клиентам, которым необходим инструмент, изготовленный на заказ с учетом особенностей конкретных деталей, материалов или производственных задач. Каждый цех по изготовлению металлоконструкций уникален, и оснастка должна это учитывать. За годы работы мы поняли, что наиболее успешные операции по гибке металла не обязательно связаны с самыми большими станками. Это цеха, которые понимают взаимосвязь между станком, инструментом, материалом и оператором. Когда эти четыре элемента работают вместе, повышается производительность, снижается количество брака и, как следствие, увеличивается прибыльность. В этом и заключается философия компании Bendmax.     Мы не просто производим оснастку для листогибочных прессов. Мы работаем с производителями, помогая им извлекать больше пользы из своего оборудования, повышать стабильность гибки и решать реальные производственные задачи. Независимо от того, используете ли вы один листогибочный пресс Bystronic или управляете полностью автоматизированным цехом гибки, правильный выбор оснастки может существенно повлиять на ваши результаты. А если вас интересует, позволяет ли имеющееся у вас оборудование работать на полную мощность, мы всегда рады обсудить это с вами. Потому что в гибке листового металла точность начинается не со станка, а с инструмента.     Статьи по теме, которые могут вас заинтересовать: "Проблемы с качеством заставляют клиентов снова обращаться в Bendmax."   "Общие стандарты оснастки для листогибочных прессов и анализ интерфейсов." «Несоответствие углов при гибке длинных деталей? Система ручной коррекции прогиба Bendmax точно решает проблему деформации листогибочного пресса».      
  • U-образная или V-образная матрица: какая матрица лучше подходит для гибки листового металла на листогибочном прессе?
    May 25, 2026
    U-образная или V-образная матрица: какая матрица лучше подходит для гибки листового металла на листогибочном прессе?В современном производстве изделий из листового металла выбор правильной оснастки для листогибочного пресса так же важен, как и выбор подходящего гибочного станка. Среди всех вариантов нижней оснастки, V dies и У умирает Это два наиболее часто используемых решения при гибке на листогибочных прессах.Хотя оба инструмента предназначены для гибки листового металла, их конструкция, области применения, характеристики гибки и возможности формовки существенно различаются.Многие производители часто сталкиваются с одним и тем же вопросом:Эту деталь следует сгибать V-образным или U-образным штампом?В некоторых ситуациях стандартная V-образная матрица может заменить U-образную матрицу и снизить затраты на оснастку. Однако в других случаях использование V-образной матрицы вместо U-образной может привести к помехам, деформации, низкой точности углов или даже к разрушению при изгибе.В этой статье объясняются различия между U-образные и V-образные матрицы для листогибочного пресса, включая:Классификация инструментовСтруктурные различияОсновные преимуществаТипичные области примененияКогда V-образный кристалл может заменить U-образный кристаллКогда U-образный кристалл абсолютно необходимЕсли вы занимаетесь гибкой листового металла, подбором оснастки для листогибочных прессов с ЧПУ или производством коробчатых изделий, это руководство поможет вам выбрать правильное решение по оснастке.Понимание принципа работы V-образных штампов в оснастке листогибочного пресса.A V die Это наиболее широко используемая нижняя матрица при гибке на листогибочном прессе.Рабочая канавка имеет V-образную форму и в основном используется для стандартной гибки на воздухе и нижней гибки.Благодаря своей универсальности и низкой себестоимости производства, V-образная матрица стала стандартным инструментом для большинства цехов по обработке листового металла.Распространенные типы V-образных матрицОдно V-образная матрицаОн Одно V-образная матрица Имеет одно V-образное отверстие и обычно используется для стандартных операций гибки листового металла.Типичные области применения включают:изгиб на 90 градусовУправление воздухомГибка нержавеющей сталиИзготовление изделий из низкоуглеродистой сталиФормование общего назначенияОсновные преимущества:Простая структураБыстрая настройкаНизкая стоимость оснасткиВысокая точность изгибаПодходит для автоматизированного производстваОдновалентные V-образные матрицы идеально подходят для высокоэффективных операций на листогибочных прессах с ЧПУ.Wila-System 86° H100 Одноточечная V-образная матрица № 29336Изготовленный на заказ закаленный V-образный штамп для гибки/нижний инструментГидравлический листогибочный пресс повышенной прочности, система Amada, большая V-образная матрица.80° для гибки толстостенных листовСистема LVD 30° R1.2 V12 H130 № 26253Высокоточная V-образная матрица для листогибочного прессаДвойная V-образная матрицаA Двойная V-образная матрица Включает два V-образных отверстия разного размера. Такая конструкция позволяет операторам обрабатывать материалы различной толщины без частой смены инструмента.Преимущества:Сокращает время настройки инструмента.Повышает гибкость производства.Экономит место на складе инструментов.Двойные V-образные штампы широко используются на средних и крупных металлообрабатывающих предприятиях.Листогибочный пресс Amada System 2V, штамп № 20.347Двойная V-образная матрица 85° V12/V20 для высокоточной гибки тонкостенных материалов.Листогибочный пресс Amada-system 2V-Die NO.20.820Двойной V-образный профиль 85° 32 мм/40 мм с верхним и нижним V-образными отверстиямиМноговольтный кристаллA Многовольтный кристалл объединяет несколько V-образных отверстий в одном корпусе матрицы.Он особенно подходит для:Гибкое производствоМногопрофильные производственные линииАвтоматизированные системы гибкиПреимущества:Быстрое переключение между задачамиСнижение инвестиций в оснастку.Повышение эффективности производстваПресс-гибочный станок Amada-system, 4-позиционная V-образная матрица № 28.820Универсальный многофункциональный V-образный блок 20-70 ммРадиус V матрицыA Радиус V матрицы отличается закругленным рифленым дном вместо острого V-образного.Обычно его используют для:Требования к большему радиусу изгибаЗащита поверхностиУменьшение следов на нержавеющей стали и алюминии. Понимание работы U-образных штампов в оснастке листогибочного пресса.A Ты умрешь Это нижняя матрица с глубоким каналом, разработанная специально для гибки деталей с глубокими фланцами или коробчатыми конструкциями.По сравнению со стандартными V-образными матрицами, U-образные матрицы обеспечивают значительно большее пространство внутри отверстия матрицы.Это делает их очень подходящими для сложных операций гибки, где высока вероятность возникновения помех.Распространенные типы U-образных штамповСтандартная U-образная матрицаСтандартная U-образная матрица в основном используется для:Гибка коробокИзгиб шкафовИзготовление корпусовГлубокое формование фланцевФункции:Глубокая канавкаУвеличенный зазор при изгибеСнижен риск помехМатрица с большим отверстием U-образной формыЭтот тип U-образной матрицы предназначен для:Большие возвратные фланцыТолстый листовой металлПрименение для гибки с большим радиусомПреимущества:Упрощенное позиционирование деталейУлучшенная совместимость с крупногабаритными заготовками.Немаркирующий U-образный штампК немаркирующим U-образным штампам обычно относятся:Нейлоновые вставкиПолиуретановая защитаЗащитные материалы для поверхностейЭти штампы широко используются для:Зеркальная нержавеющая стальДекоративные панелиАлюминиевые листыОкрашенный листовой металлИзготовленные на заказ U-образные штампыСпециальные U-образные штампы изготавливаются для обработки заготовок с нестандартными конструкциями.Они распространены в таких отраслях, как:Производство лифтовКухонное оборудованиеЛистовой металл для автомобильной промышленностиПроизводство электрошкафовСтандартная U-образная матрицаГлубокопрофильная штамповка для листогибочного пресса, предназначенная для гибки коробок, изготовления глубоких фланцев и формовки листового металла без помех.Стандартный канальный штампСтандартная нижняя матрица канального типа, подходящая для U-образной гибки, формовки корпусов и многоступенчатых операций гибки.Канальные штампы без следовНе оставляющие следов штампы для гибки листового металла с защитным покрытием поверхности, предназначенные для гибки нержавеющей стали, алюминия и декоративных листов.No-Mark U DieНижняя U-образная матрица с защитным покрытием из полиуретана или нейлона для предотвращения царапин при выполнении точной гибки.Изготовленные на заказ U-образные штампыСпециально разработанные U-образные штампы, предназначенные для специальных профилей, глубокой гибки коробчатых деталей и сложных задач формовки листового металла.Основные различия между U-образными и V-образными штампамиСравнениеV DieТы умираешьСтруктура инструментаУзкая V-образная канавкаСтандартизированная структураПодходит для общего сгибания.Глубокая U-образная полостьБольший внутренний зазорПредназначен для глубокого или сложного изгиба.Область примененияСтандартные изгибы на 90°Управление воздухомВысокоскоростное производствоИзготовление изделий из листового металла общего назначенияГибка коробокдетали с глубоким фланцемОбратные изгибыМногоступенчатые операции гибкиУстойчивость к помехамЭто одно из самых существенных различий.При гибке деталей большой глубины заготовка может столкнуться со следующими элементами:• Плечи дичи• Боковые стенки кристалла• Верхняя пуансонная конструкцияU-образные матрицы обеспечивают дополнительное внутреннее пространство, предотвращающее помехи во время операций глубокой гибки.Преимущества V и U кристалловПреимущества V-образных матрицПреимущества U-образных штамповПовышение эффективности производстваV-образные плашки проще устанавливать и заменять, что делает их идеальными для:Автоматизация листогибочного пресса с ЧПУСистемы роботизированной гибкиУсловия массового производстваУлучшенный зазор для глубоких изгибовЭто самое важное преимущество U-образных штампов.При гибке коробчатых конструкций большой высоты стандартные V-образные штампы часто создают проблемы, связанные с натягом.U-образные матрицы решают эту проблему, обеспечивая более глубокую полость.Снижение стоимости оснасткиБлагодаря более простой конструкции V-образные штампы экономичнее U-образных.Это уменьшает:Первоначальные инвестиции в оборудованиеЗатраты на складские запасыРасходы на техническое обслуживаниеЛучше подходит для изготовления корпусов и шкафов.В число приложений входят:Электрошкафыблоки управленияКорпуса для серверовКухонное оборудованиеДля изготовления таких изделий часто требуется множество глубоких изгибов.U-образные матрицы значительно повышают стабильность формования.Улучшенная совместимостьV-образные матрицы совместимы с большинством стандартных систем оснастки листогибочных прессов. Например:Инструменты европейского типаАмериканское оборудованиеСистемы WILAСистемы ТрампаСнижен риск повреждения поверхности.Многие U-образные штампы имеют системы защиты, не оставляющие следов. Это необходимо для:Декоративная нержавеющая стальАлюминиевые панелиОкрашенные поверхностиИдеально подходит для управления воздухом.В современном листогибочном прессе все чаще используется технология гибки сжатым воздухом. V-образные матрицы являются предпочтительным выбором, поскольку они обеспечивают:Гибкое управление угломСнижение требований к тоннажуБолее длительный срок службы инструментаПодходит для сложных конструкций.U-образные матрицы часто необходимы для:Обратные изгибыЗакрытые каналыГлубокая гибка профиляОбработка таких структур с помощью стандартных V-образных матриц затруднительна или невозможна.В каких случаях V-образный кристалл может заменить U-образный?В некоторых областях применения, связанных с гибкой, V-образная матрица может успешно заменить U-образную.Это помогает снизить затраты на оснастку и повысить гибкость. Поэтому конечная цель ознакомления с принципами их работы, преимуществами и недостатками заключается в том, чтобы дать нам возможность разумно и эффективно использовать их для удовлетворения наших потребностей.Однако необходимо учитывать ряд важных условий.1. Высота фланца относительно невелика.Если фланец неглубокий, вероятность возникновения помех снижается. В этом случае может быть достаточно стандартной V-образной матрицы.К распространённым примерам относятся:Малые каналыНеглубокие коробкиЛегкие возвратные изгибы2. Используется V-образное отверстие большего размера.Увеличение размера V-образного отверстия создает больше свободного пространства. Это позволяет сгибать некоторые неглубокие коробчатые конструкции без использования U-образной матрицы.Однако, более крупные V-образные отверстия также приводят к следующим результатам:Больший внутренний радиусБолее упругий возвратСниженная точность изгиба3. Используется метод воздушной гибки.Гибка в воздухе уменьшает контакт между заготовкой и матрицей. Это помогает избежать помех при выполнении некоторых сложных операций гибки.В результате многие современные производственные цеха используют:Большие V-образные матрицыметоды изгибания воздухачтобы уменьшить потребность в специализированных U-образных штампах.4. Используются пробойники с изогнутой шейкой.Иногда помехи возникают из-за верхнего пуансона, а не из-за нижней матрицы.С использованием:Пробойники с изогнутой шейкойГлубокие удары в горлоЭто позволяет стандартной V-образной матрице выполнять более сложные изгибы.Важные риски при замене U-образных матриц на V-образныеХотя замена U-образной матрицы на V-образную может снизить затраты на оснастку, она также сопряжена с рядом рисков.Проблемы помехЕсли фланец слишком глубокий, заготовка может столкнуться с плечами матрицы. Это может привести к следующим последствиям:ДеформацияПовреждение инструментаНеполный изгибБольший радиус изгибаБольшие V-образные отверстия увеличивают внутренний радиус изгиба. Это может повлиять на:Сборка изделияТочность размеровПоследовательность внешнего видаУсиленная упругостьИзгиб в воздухе с использованием больших V-образных матриц обычно приводит к большему упругому восстановлению. Может потребоваться дополнительная компенсация угла.Разметка поверхностиСтандартные V-образные штампы легко оставляют следы на:Нержавеющая стальАлюминийДекоративные поверхностиВ таких ситуациях более безопасны U-образные штампы, не оставляющие следов.В каких случаях V-образный кристалл не может заменить U-образный кристалл?Существует ряд ситуаций, когда U-образный кристалл необходим.Глубокая гибка коробокДля изготовления глубоких электрических шкафов и корпусов обычно требуются U-образные штампы, поскольку стандартные V-образные штампы не обеспечивают достаточного зазора.Многоступенчатая гибкаПо мере увеличения количества изгибов структура заготовки становится все более сложной.U-образные матрицы обеспечивают пространство, необходимое для последующей формовки.Большие обратные фланцыБольшие фланцы значительно увеличивают риск возникновения помех.Особенно для толстых материалов часто необходимы U-образные матрицы.Высокие требования к эстетичности поверхности.Для зеркальной нержавеющей стали или окрашенного листового металла U-образные матрицы с защитными вставками обеспечивают гораздо лучшую защиту поверхности.Специальные формовочные примененияПриложения, такие как:ПодшивкаОбратные изгибыГлубокое каналообразованиеОбычно требуются специальные U-образные матрицы.Как выбрать подходящую матрицу для листогибочного прессаВыбирайте V-образную матрицу, когда:Выполнение стандартной гибкиПриоритет — эффективность производства.Использование автоматизированных систем гибкиОбработка деталей из листового металла общего назначенияВыберите U-образный кубик, когда:Изгиб глубоких коробчатых конструкцийФормирование больших возвратных фланцевОбработка сложных деталейПредотвращение помехЗащита декоративных поверхностейВ современном листогибочном прессе ни U-образные, ни V-образные матрицы не являются универсально лучшими. Вместо этого:Каждый тип инструмента предназначен для решения различных задач гибки.V-образные матрицы идеально подходят для:Стандартизированное производствоВысокоскоростное производствоГибка общего назначенияU-образные матрицы необходимы для:Глубокая гибка коробокСложные геометрические формыПриложения, чувствительные к помехамВысокие требования к косметическому эффектуСегодня многие производители листового металла стараются по возможности заменять U-образные штампы большими V-образными штампами, чтобы:Снижение затрат на оснасткуПовышение гибкостиУпростите производствоОднако для сложных и глубоких операций гибки U-образные штампы остаются незаменимыми.Наилучшая стратегия использования инструментов обычно представляет собой сбалансированное сочетание следующих факторов:Стандартные V-образные матрицыМногоV кристаллыDeep U умираетШтампы U без маркировкиЭто обеспечивает оптимальный баланс между:Качество изгибаЭффективность производстваГибкость инструментовконтроль производственных затратСтатьи по теме, которые могут вас заинтересовать:«Распространенные типы V-образных матриц для листогибочных прессов и их применение»«Как рассчитать тоннаж листогибочного пресса для различных типов оснастки (Полное руководство 2026)»«Как выбрать подходящую оснастку для листогибочного пресса в зависимости от силы изгиба»«Что такое оснастка для листогибочного пресса? Полное руководство для производителей»
  • Как добиться гибки листового металла без следов повреждений.
    May 23, 2026
    Исследование процесса гибки заготовок, изготовленных на листогибочном прессе, без образования следов.Как добиться гибки листового металла без следов повреждений.Решения для гибки листогибочных прессов без образования следов.В современном производстве изделий из листового металла качество поверхности становится столь же важным, как и точность гибки. Такие отрасли, как производство лифтов, кухонного оборудования, архитектурного оформления, бытовой электроники и автомобильных интерьеров, требуют безупречных поверхностей без царапин, следов давления или вмятин от штампов.Однако традиционная гибка на листогибочном прессе часто оставляет видимые следы гибки на нержавеющей стали, алюминии, листах с покрытием, металлах с зеркальной полировкой и окрашенных материалах. Эти дефекты увеличивают затраты на доработку и снижают ценность продукции.Для решения этой проблемы и предотвращает появление следов изгиба на листовом металлеПроизводители все чаще внедряют передовые технологии. Решения для оснастки листогибочных прессов без следовВ этой статье описаны наиболее эффективные методы достижения безупречных результатов при сохранении точности и производительности гибки.Что вызывает появление следов изгиба на листовом металле?Перед выбором решения важно понять, почему появляются следы изгиба.В процессе гибки листовой металл скользит и прижимается к V-образной поверхности матрицы под высоким давлением. Трение, концентрированная сила и плохое состояние поверхности матрицы могут создавать следующие проблемы:ЦарапиныНапорные линииВдавливание поверхностиПовреждение покрытияСледы от каткаЭти проблемы особенно заметны в следующих случаях:Зеркальная нержавеющая стальматовая нержавеющая стальАлюминиевые листыОцинкованная стальОкрашенные или покрытые материалыДекоративные панели из листового металлаКлюч к гибке без следов износа — это снижение трения и равномерное распределение давления в процессе формовки.6 профессиональных решений для гибки без следов1. Системы натяжения пленки и натяжного устройства, предотвращающие появление следовОдин из самых простых методов — использование защитная пленка, не оставляющая следов между листовым металлом и нижней матрицей.Пленка действует как защитный барьер, поглощающий трение при изгибе и предотвращающий прямой контакт металла с металлом.Как это работаетМежду заготовкой и V-образной матрицей вставляется гибкая защитная пленка. Во время гибки пленка движется вместе с листом, уменьшая царапины и вмятины.Защитная пленка для листогибочных прессовДержатель и позиционер защитной пленкиОсновные характеристикиДоступны в различных вариантах толщины.Легко устанавливается и заменяется.Низкие инвестиционные затратыПодходит для временной защитыПреимуществаПростой и экономичныйСовместим с большинством стандартных V-образных матриц.Эффективен для легкой косметической защиты.ОграниченияПленка быстро изнашиваетсяТребует частой заменыМожет незначительно повлиять на точность угла при прецизионной гибке.Типичные области примененияДекоративные панели из нержавеющей сталиЛисты шлифованного алюминияЛегкие косметические компоненты2. Вращающиеся штампы / Инструменты для гибки крыльев, не оставляющие следовВращающиеся гибочные штампы относятся к числу самых передовых решений для гибки без образования царапин.Использование инструментов Bendmax Rotabend для нижней части гибочного станка помогает уменьшить количество следов, поскольку закаленные роторные крылья вращаются во время гибки, а не скользят по поверхности листа.В этих штампах в нижней части матрицы расположен вращающийся клапанный механизм. Когда пуансон прижимает лист к нужному положению, клапан вращается, обеспечивая контакт с поверхностью без трения скольжения. Основные положенияХарактеристика: Полированная хромированная поверхность (Ra ≤ 0,4 мкм)Преимущество: Равномерное распределение силы практически без поверхностного сопротивления.Результат: Практически полностью устраняет следы от изгиба.ПреимуществаПревосходная косметическая защита поверхности.Сниженное трение в процессе формованияПостоянные углы изгибаПодходит для автоматизированного производстваОграниченияБолее высокая первоначальная стоимость по сравнению со стандартными штампами.Типичные области примененияСтолешницы из нержавеющей сталиПанели лифтаДекоративные архитектурные изделияПанели для высококачественной бытовой техникиПочему ротационные матрицы работают лучше: Традиционные V-образные матрицы создают трение скольжения. Ротационные матрицы преобразуют движение скольжения во вращательное движение, что значительно уменьшает повреждение поверхности.3. Нейлоновые вставки для штампов листогибочных прессовНейлоновые вставки, не оставляющие следов, штампы В зону контакта нижней матрицы встраиваются сменные нейлоновые материалы. Благодаря высокой эластичности и очень низкому коэффициенту трения нейлон значительно уменьшает механические следы на поверхности листа.Структура: Нейлоновая вставка сохраняет ту же V-образную геометрию отверстия, что и стандартные стальные матрицы, но при этом обеспечивает более мягкую контактную поверхность.Основные характеристикиСменные нейлоновые вставкиТа же геометрия изгиба, что и у обычных V-образных матриц.Поверхность контакта с низким коэффициентом тренияПреимуществаПревосходная защита чувствительных поверхностей.Более низкая стоимость оснастки по сравнению с системами, полностью основанными на полиуретане.Простота обслуживания благодаря замене вставок.ОграниченияНейлоновые вставки изнашиваются быстрее под воздействием больших нагрузок.Не подходит для очень толстых материалов.Типичные области примененияДекоративная отделка из нержавеющей сталиЛистовой металл с покрытиемАлюминиевые панели корпуса4. Роликовые инструменты для листогибочных прессов, не оставляющие следов.Штампы роликового типа без следов (без меток) / Штампы без меток с роликом внутри используются вращающиеся ролики из твердого сплава, интегрированные в нижнюю матрицу.При изгибе ролики вращаются синхронно с движением листа. Это преобразует трение скольжения в трение качения, что значительно уменьшает количество царапин и следов от давления. Основные положенияОсобенность: Вращающиеся ролики из сплава на контактных поверхностях.Преимущество: Динамический контакт каченияИдеально подходит для: ультратонких листов толщиной менее 0,5 мм.ПреимуществаЧрезвычайно низкое трениеОтлично подходит для точной гибки.Защищает деликатные покрытия и полированные поверхности.Улучшает стабильность при формовании тонких листов.ОграниченияБолее высокая стоимость оснасткиТребуется техническое обслуживание роликовых систем.Типичные области примененияВысокоточная электроникаРамки для солнечных панелейТонкие крышки из нержавеющей сталикорпуса для бытовой электроники5. Инструменты для листогибочных прессов с полиуретановыми вставкамиПолиуретановая оснастка для листогибочного пресса В конструкции используются мягкие эластичные вставки для смягчения ударов при сгибании листа. Эти вставки равномерно распределяют давление при сгибании и предотвращают появление следов от прямого контакта с твердой поверхностью.Мягкие контактные вставки могут быть изготовлены из Полиуретаннейлон или Материалы на основе резиныПолиуретановые вставки особенно хорошо подходят для гибки профилей с закругленными углами и деликатных декоративных материалов. Основные положенияОсобенность: Полиуретановая вставка или пружинная система выброса.Преимущество: Полностью устраняет следы от давления.Результат: равномерный радиус изгиба и гладкая поверхность.ПреимуществаНаилучшая защита поверхности среди всех решений, не оставляющих следов.Отлично подходит для мягких металлов.Обеспечивает плавные и равномерные радиусы изгиба.ОграниченияНе подходит для толстых материалов из толстостенной стали.Полиуретановые вставки со временем деформируются под воздействием больших нагрузок.Типичные области примененияглянцевый алюминийнержавеющая сталь с зеркальной полировкойрамки для смартфоновДекоративные потребительские товары6. Специализированная оснастка для листогибочных прессов, не оставляющая следов.Изготовление на заказ с помощью сушки и изгибания.Изготовление U-образных профилей на заказ.Гибка каналов на заказДля сложных геометрических форм или особо чувствительных поверхностей наилучшим решением часто является изготовление на заказ инструментов, не оставляющих следов.Эти инструменты разработаны с учетом следующих факторов: типа материала, толщины материала, радиуса изгиба, требований к качеству поверхности, геометрии изделия и объема производства.Специализированная оснастка может сочетать в себе: вращающиеся конструкции, полиуретановые вставки, роликовые системы, специальные поверхностные покрытия и многоступенчатые гибочные конструкции.ПреимуществаМаксимальная защита поверхностиОптимизированная точность гибкиПовышение эффективности производстваЛучшее решение для сложных приложенийТипичные области примененияАэрокосмические компонентыВысококачественные архитектурные панелиДекоративные элементы отделки автомобилейВысококачественная обработка нержавеющей сталиОсновные преимущества инструментов для гибки без следовСовременная оснастка для листогибочных прессов, не оставляющая следов, обеспечивает значительные преимущества в повышении эффективности производства, контроле качества и снижении затрат.1. Защита поверхностиПредотвращает появление царапин, вмятин и следов от давления на чувствительных материалах.2. Сокращение объемов переделок и брака.Меньшее количество поверхностных дефектов означает более низкий процент брака и более стабильное качество продукции.3. Широкая совместимость с материалами.Подходит для:Нержавеющая сталь, алюминий, оцинкованная стальОкрашенные листы, декоративные металлические изделия4. Увеличение срока службы инструментаСменные вставки продлевают общий срок службы инструментальной системы.5. Повышение эффективности производстваУменьшает необходимость в защитных пленках и повторной полировке. Как выбрать подходящую оснастку для листогибочного пресса, предотвращающую появление следов.Выбор правильного решения для гибки без образования следов зависит от нескольких технических факторов.Требования к качеству обработки поверхностиДля разных типов отделки требуются разные уровни защиты (зеркальная поверхность, матовая поверхность, окрашенные поверхности, материалы с покрытием). Чем чувствительнее поверхность, тем мягче и ровнее должен быть контакт инструмента с ней.Толщина и прочность материалаДля более толстых или высокопрочных материалов требуются более прочные системы вставок для поддержания точности угла. Мягкие системы вставок могут деформироваться под чрезмерным усилием.Угол изгиба и V-образное отверстиеПравильное соответствие радиуса пуансона, V-образного отверстия, толщины материала и угла изгиба имеет важное значение для обеспечения стабильности изгиба и предотвращения деформации материала.Геометрия деталиСложные формы, такие как глубокие коробчатые профили, изгибы большого радиуса, U-образные профили и многоступенчатые изгибы, часто требуют использования специализированных инструментов, не оставляющих следов.Объём производства и бюджетДля крупносерийного производства предпочтительны долговечные роторные или роликовые системы.Для мелкосерийного производства модульные вставки могут оказаться полезными.Системы со сменными вставками обычно обеспечивают оптимальный баланс между первоначальными затратами на оснастку, расходами на техническое обслуживание и длительным сроком службы.Какое решение для гибки без образования следов является наилучшим?Единого решения, подходящего для всех задач гибки, не существует.РешениеЗащита поверхностиДолговечностьРасходыЛучшее приложениеПленка без метокСерединаНизкийНизкийВременная защитаВращающиеся штампыОтличныйВысокийСредне-высокийДекоративные панели из нержавеющей сталиНейлоновые вставкиХорошийСерединаСерединаОбщая косметическая гибкаРоликовые матрицыОтличныйВысокийВысокийСверхтонкие прецизионные листыПолиуретановые штампыЛучшийСредне-низкийСерединаМатериалы с зеркальной полировкойИнструменты на заказМаксимумЗависит от конструкции.ВысокийСложные высокотехнологичные приложенияПоскольку ожидания клиентов в отношении качества внешнего вида продолжают расти, освоение этих принципов становится все более важным. Гибка листового металла без царапин становится критически важным требованием в современном производстве.Правильный выбор оснастки для листогибочного пресса, не оставляющей следов, может:Улучшить внешний вид продуктаСокращение количества производственных дефектовПовысить стабильность изгибаСнижение производственных затратПовышение удовлетворенности клиентовНезависимо от того, гнёте ли вы панели лифтов из нержавеющей стали, алюминий с зеркальной полировкой или декоративный листовой металл, инвестиции в правильное решение для гибки, не оставляющее следов, значительно улучшат как качество продукции, так и эффективность производства.
  • Распространенные типы V-образных матриц для листогибочных прессов и их применение.
    May 21, 2026
    Полное руководство по штампам с одинарным V-образным, двойным V-образным, 4-сторонним и многоV-образным креплением.  Распространенные типы V-образных матриц для листогибочных прессов и их применение. При операциях по гибке листового металла многие операторы вынуждены использовать неподходящий инструмент просто потому, что правильный инструмент не подходит. Инструмент для листогибочных прессов повышенной прочности Эта информация недоступна сразу. Удивительно, но иногда пригодные для использования детали все же можно изготовить, используя совершенно другие оснастки.Однако такой подход таков:НеэффективноСложно повторитьНестабильное качествоВредит для эффективности рабочего процесса.При выборе оснастки для листогибочного пресса следует всегда руководствоваться одной простой целью:Производство деталей высочайшего качества в кратчайшие сроки.Поэтому понимание различных типов нижних матриц листогибочных прессов имеет важное значение для повышения производительности, сокращения времени наладки и обеспечения стабильности процесса гибки.  1. Что такое нижняя матрица листогибочного пресса?Нижняя матрица листогибочного пресса — это инструмент, устанавливаемый на станину листогибочного пресса и работающий совместно с пуансоном для формовки листового металла.Нижний кристалл напрямую влияет на:Угол изгибаВнутренний радиусМаркировка поверхностиТребуемый тоннажТочность изгибаЭффективность производства К распространенным категориям нижних штампов относятся:Одиночные V-образные матрицыДвойные V-образные штампы4-сторонние V-образные матрицыМноговольтные кристаллыРегулируемые V-образные матрицыРадиусные штампыСплющивающие матрицыШтампы без маркировкиШтампы для листогибочных прессов с полиуретановыми накладками внутри.Изготовление штампов на заказ Одиночные V-образные матрицыОдноточечная V-образная матрица имеет одно прецизионно отшлифованное V-образное отверстие и широко используется для стандартных операций гибки сжатым воздухом. Она идеально подходит для небольших и средних листогибочных прессов с ЧПУ, требующих высокой точности гибки, стабильной работы при формовке и быстрой настройки.Благодаря наличию всего одной V-образной канавки, операторы могут добиться стабильных результатов гибки и упростить выравнивание инструмента во время производства. Одноканальные V-образные штампы обычно используются для нержавеющей стали, углеродистой стали, алюминия и других листовых металлов. Одноканальные V-образные штампы являются наиболее традиционными и широко используемыми нижними штампами.К распространенным углам штамповки относятся 30°, 60°, 85°, 86° и 90°, подходящие для получения углов изгиба 90° и более в зависимости от упругого восстановления материала и метода гибки.К преимуществам относятся:Высокая точностьОтличная жесткостьСтабильные характеристики изгибаВысокая устойчивость к внецентровой нагрузкеК распространённым типам относятся:Т-образные одноточечные матрицыL-образные одноточечные матрицыПрямотелые матрицыШтампы с высоким основаниемРадиус V ШтампыПриложения:Гибка нержавеющей сталиГибка углеродистой сталиВысокоточное серийное производствоГлубокая гибка коробок Прямотелые матрицыНижняя матрица щелевого типаРадиус V ШтампыТ-образные одноточечные матрицы  Двойные V-образные штампыДвойная V-образная матрица имеет два разных V-образных отверстия на одном и том же корпусе, что позволяет операторам переключаться между размерами канавок без смены инструмента. Такая конструкция значительно повышает эффективность производства и сокращает время простоя оборудования при гибке материалов различной толщины.Он особенно подходит для цехов по обработке листового металла, работающих с материалами различной толщины или требующих многократной гибки в одном производственном цикле. Двойные V-образные штампы обеспечивают гибкость, экономию средств и более быструю настройку по сравнению с одноотверстными штампами.К распространенным углам штамповки относятся 30°, 60°, 85° и 86°, что позволяет использовать штампы для различных операций гибки на воздухе и нижней гибки.Примеры:V8/V12V10/V16V12/V20Они обеспечивают превосходную гибкость, одновременно сокращая складские запасы инструментов. Конструкция из высокопрочной инструментальной сталиОбщие материалы:42CrMoCr12MoVЛегированная инструментальная стальПреимущества:Повышенная износостойкостьБолее длительный срок службыПовышенная устойчивость к растрескиванию Системы быстрой сменыСовременные штампы с двойным V-образным шлицем часто включают в себя:Самоцентрирующиеся системыБыстрозажимные интерфейсыСтандартизированные системы позиционированияВремя настройки можно сократить до:Одна треть традиционных инструментальных систем.Противоположная двойная V-образная штамповка для листогибочного прессаДвойные V-образные отверстия с противоположных сторон позволяют быстро переворачивать детали для различных задач гибки и сокращают время смены инструмента.Штамп с двойной V-образной матрицей, расположенный на смежной сторонеБоковые V-образные отверстия обеспечивают гибкое позиционирование штампа и быстрый доступ для выполнения различных задач по гибке фланцев и профилей.Симметричная линейная двойная V-образная матрицаИдентичные V-образные отверстия, расположенные в линию, обеспечивают сбалансированное распределение усилий, повышенную стабильность и увеличенный срок службы штампа во время производства.Многоразмерная линейная матрица с двойным V-образным сечениемДва разных V-образных отверстия на одной стороне обеспечивают гибку листов различной толщины с помощью одной матрицы.   4-сторонние V-образные матрицыЧетырехканавочная матрица Four V Die — это универсальная многоканавочная матрица для листогибочного пресса, имеющая четыре различных V-образных паза на четырех сторонах корпуса. Операторы могут вращать матрицу для быстрого выбора различных размеров V-образных отверстий в зависимости от толщины листа и требований к гибке.Этот инструмент широко используется в условиях производства листового металла с широким ассортиментом продукции, где важны гибкость, сокращение количества замен инструмента и эффективная настройка оборудования. Он подходит для гибки нержавеющей стали, низкоуглеродистой стали, оцинкованных листов и алюминия. Доступны четыре V-образные матрицы с различными комбинациями V-образных отверстий и угловыми конфигурациями, что позволяет осуществлять прецизионную гибку для различных применений и геометрических форм деталей.Типичные комбинации:V6V8В10V12Преимущества:Быстрая смена оснасткиСокращение количества оснасткиУлучшенная совместимость с автоматизацией     Многовольтные кристаллыОн Нижняя матрица многопозиционного листогибочного пресса Это высокогибкая нижняя матрица для листогибочного пресса, имеющая несколько V-образных отверстий в одном корпусе. Она позволяет операторам быстро выбирать подходящие размеры V-образных канавок для различной толщины материала и требований к гибке без частой смены матриц.Данная оснастка значительно повышает эффективность переналадки, сокращает складские запасы инструмента и увеличивает гибкость производства в цехах по обработке листового металла, работающих с различными видами гибки.МногоV-образные штампы широко используются для гибки нержавеющей стали, углеродистой стали, алюминия и оцинкованных листовых материалов. Различные комбинации V-образных отверстий позволяют добиться точных радиусов гибки, стабильных углов и неизменно высокого качества формовки различных заготовок. Доступные в различных угловых конфигурациях, таких как 30°, 60°, 85° и 86°, штампы Multi-V идеально подходят для высокоэффективного производства на листогибочных прессах с ЧПУ и многоцелевых операций гибки.Они идеально подходят для:Гибкое производствоАвтоматизированное производствоПроизводство широкого ассортимента продукции в малых объемахУмные заводы   2. Специализированные штампы для листогибочных прессовПомимо стандартных V-образных матриц, многие Изготовление штампов для гибки листового металла на заказ Разработаны для сложных задач гибки.К числу основных примеров относятся:Остроугольные штампыШтампы для бисераКанальные штампыШтампы для сгибания и подгибкиШтампы для гофрированияНаклейки для керлингаСплющивающие матрицыШтампы для подшиванияВращающиеся штампыПолиуретановые штампыШтампы для формовки трубШтампы для фальцеванияПротирание штамповZ-образные штампыПетля штампуетсяШтампы свободной маркировки с роликом внутриРегулируемые Z-образные штампыШтампы для круглых прутковКаждая матрица разработана для решения конкретных производственных задач, одновременно повышая эффективность и однородность деталей.    3. Решения для листогибочных прессов BENDMAXОфициальный сайт BENDMAX предоставляет:Одиночные V-образные матрицыДвойные V-образные штампы4-сторонние штампыМноговольтные кристаллыРадиусные штампыШтампы без маркировкиРегулируемые V-образные матрицыСплющивающие матрицыРешения для изготовления нестандартных инструментовСовместимо с:АмадаТрампфВилаБайстроникЛВДЕвропейский стильАмериканский стиль точности4. Мысли, открывающие V-образную формуНижние матрицы листогибочного пресса представляют собой гораздо больше, чем просто V-образные канавки.Они оказывают непосредственное влияние на:Качество продукцииПроизводительностьОтделка поверхностиСовместимость с автоматизациейОбщая эффективность производстваПри работе со сложными приложениями, такими как:ПодшивкаИзгиб шарнираРадиусный изгибГибка без следовФормирование коробокПрофессиональная инструментальная поддержка становится крайне важной.Данная статья в основном посвящена нижним матрицам листогибочных прессов.Однако другие компоненты также имеют важное значение, в том числе:Толкатели листогибочного прессаЗажимные системыСистемы коронкиПринадлежности для листогибочного пресса Более подробную информацию о профессиональных навыках работы на листогибочном прессе вы можете найти в соответствующих статьях на нашем сайте.  Нажмите, чтобы найти интересующие вас товары: 
  • Как рассчитать тоннаж листогибочного пресса для различных инструментов (Полное руководство 2026 г.)
    May 06, 2026
    Как рассчитать тоннаж листогибочного пресса для различных инструментов— Формула расчета оснастки и таблица тоннажа  Тоннаж листогибочного пресса рассчитывается на основе толщины материала, прочности материала, раскрытия матрицы и длины гибки.Для гибки воздушных поверхностей используется стандартная формула: T=1.42×σ×t2VT = \frac{1.42 \times \sigma \times t^2}{V}T = V1,42 × σ × t2Где:T = тоннаж на метр (кН/м)σ = предел прочности материала на растяжение (Н/мм²)t = толщина материала (мм)V = диаметр отверстия матрицы (мм)Проще говоря:Для более толстого материала требуется больший тоннаж.Для меньшего V-образного отверстия требуется больший тоннаж.Для более прочного материала требуется больший тоннаж.Эта формула обычно используется при выборе:штампы для тяжелых листогибочных прессовмноговальных V-образных штампов для листогибочных прессовштамп для листогибочного пресса с большим V-образным отверстием   Меньшие размеры отверстий матрицы и более толстые материалы значительно увеличивают усилие гибки.Почему важен тоннаж листогибочного прессаПравильный расчет тоннажа помогает производителям:Предотвращение перегрузки оборудованияПредотвратите поломку инструментов.Повышение точности гибкиПродлите срок службы инструментаСнижение производственных затратНеправильный выбор тоннажа может привести к следующим последствиям:Треснувшие ударыПоврежденные штампыОтклонение машиныНеудачные углы изгиба Формула расчета тоннажа листогибочного пресса: объяснение1. Толщина материалаТоннаж увеличивается экспоненциально с толщиной.Пример:  ТолщинаОтносительный тоннаж1 мм1×2 мм4×3 мм9×4 мм16× Потому что в формуле толщина возведена в квадрат.2. Отверстие в кристалле (V-образное отверстие)   V-образное отверстие напрямую влияет на тоннаж. Большой V-образный штамп для листогибочного пресса снижает усилие гибки и нагрузку на станок.Это идеально подходит для:алюминиевые листытонкий листовой металлизгиб большого радиуса 3. Тип материалаДля разных материалов требуется разное количество тонн.МатериалОтносительная силаНизкоуглеродистая сталь1.0×Нержавеющая сталь1,5×Алюминий0,5×  Пример:Если для производства низкоуглеродистой стали требуется 50 тонн, то для нержавеющей стали может потребоваться 75 тонн. Разница в тоннаже в зависимости от типа инструментаШтампы для листогибочных прессов повышенной прочности  Лучше всего подходит для:изгиб толстостенных пластинконструкционная стальприменение больших тоннажейВ число ключевых слов, естественно, вошли: штампы для тяжелых листогибочных прессов.Характеристики:усиленный кузоввысокая грузоподъемностьменьшие варианты VПреимущества:высокая прочностьподходит для толстых материаловулучшенная устойчивость к нагрузкамНедостаток:более высокий спрос на тоннажТипичные области применения:шасси грузовикастроительные деталипромышленные шкафы Много V-образные штампы для листогибочных прессов  В число ключевых слов, естественно, вошли: многовалютные V-образные штампы для листогибочных прессов.Многоточечные V-образные матрицы содержат несколько V-образных отверстий в одном инструменте.Преимущества:одна матрица для нескольких толщинсокращение времени настройкиснижение затрат на складские запасы инструментовПриложения:цеха по изготовлению изделий на заказгибкое производствомелкосерийное производствоПример:Один многовекторный кристалл может включать в себя:16 мм22 мм35 ммV-образные отверстия диаметром 50 ммЭто позволяет операторам быстро оптимизировать тоннаж. Большая V-образная матрица для листогибочного пресса  В число ключевых слов, естественно, вошли: пресс для гибки металла с большим V-образным отверстием, матрица.Большие V-образные матрицы идеально подходят для:мягкие материалыкосметические деталиизгиб без следовПреимущества:меньший тоннажбольший радиус изгибаснижение износа инструментаЛучше всего подходит для:Панели управления системами отопления, вентиляции и кондиционирования воздухаограждениязапчасти для бытовой техники Пример расчета тоннажа листогибочного прессаМатериал: низкоуглеродистая стальТолщина: 3 ммV-образное отверстие: 24 ммФормула:T = 1,42 × 450 × 3224T = \frac{1,42 × 450 × 3^2}{24}T = 241,42 × 450 × 32Результат:≈ 24 кН/смЭто примерно равно:240 тонн/метр(Фактические значения могут различаться в зависимости от геометрии станка и инструмента.) Рекомендуемые правила выбора штампаОбщее правило:V-образное отверстие = 6-8-кратная толщина материалаПримеры:ТолщинаРекомендуемое V-образное отверстие1 мм6–8 мм2 мм12–16 мм3 мм18–24 мм6 мм36–48 мм  Для толстых материалов выбирайте штампы для листогибочных прессов повышенной прочности.Для обеспечения гибкости производства выбирайте многовальные V-образные штампы для листогибочных прессов.Для меньшей грузоподъемности и более плавной гибки выбирайте штампы для листогибочных прессов с большим V-образным отверстием.  Точный расчет тоннажа листогибочного пресса необходим для безопасной и эффективной гибки.Выбор правильного инструмента имеет значение:✅ Мощные штампы для листогибочных прессов, рассчитанные на большие нагрузки и толстые листы металла.✅ Многофункциональные V-образные штампы для листогибочных прессов, обеспечивающие гибкость производства✅ Большая V-образная матрица для листогибочного пресса, предназначенная для гибки с меньшим усилием и большим радиусом.Компания BENDMAX поставляет высокоточный инструмент для листогибочных прессов, предназначенный для:долговечностьточностьсовместимость с основными системами листогибочных прессовСвяжитесь с нами для получения рекомендаций по выбору оснастки и индивидуальных решений по гибке. Часто задаваемые вопросы: Расчет тоннажа листогибочного прессаКак рассчитать тоннаж листогибочного пресса?Используйте эту формулу:T=1.42×σ×t2VT = \frac{1.42 \times \sigma \times t^2}{V}T = V1,42 × σ × t2Тоннаж зависит от:толщинаматериалвскрытие штампа Приводит ли больший диаметр V-образного отверстия к снижению тоннажа?Да.Увеличение V-образного отверстия снижает требуемую силу изгиба, но увеличивает радиус изгиба.Именно поэтому для гибки с малым усилием используется матрица для листогибочного пресса с большим V-образным отверстием. Какой инструмент лучше всего подходит для гибки толстых листовых материалов?Для толстых материалов используйте штампы для листогибочных прессов повышенной прочности, поскольку они обладают следующими преимуществами:более высокая грузоподъемностьболее высокая структурная прочностьуменьшенная деформация Зачем использовать многовалютные V-образные штампы для листогибочных прессов?    МногоV-образные штампы для листогибочных прессов повышают эффективность, позволяя создавать несколько V-образных отверстий в одном штампе.Преимущества:меньше смен инструментовснижение стоимости оснасткиболее высокая гибкостьКомпания Bendmax предоставляет справочные данные по тоннажу для каждого продукта, которые можно использовать в качестве ориентира при выборе оснастки. Вы также можете обратиться за профессиональной помощью к нашим инженерам.  
  • Почему компания Bendmax уделяет особое внимание строгому контролю технологического процесса при производстве оснастки для листогибочных прессов?
    Apr 21, 2026
    Почему компания Bendmax уделяет особое внимание строгому контролю технологического процесса при производстве оснастки для листогибочных прессов? В производстве изделий из листового металла, Качество оснастки для листогибочного пресса напрямую влияет на точность гибки, эффективность производства и качество поверхности готовых деталей.Даже при использовании высокоточных листогибочных прессов некачественная оснастка может привести к непостоянным углам, преждевременному износу или появлению следов на поверхности заготовки.Для обеспечения стабильной работы и длительного срока службы, Компания Bendmax применяет строгий 12-этапный производственный процесс.От выбора сырья до окончательной поставки каждый этап тщательно контролируется, чтобы гарантировать стабильное качество оснастки и надежные результаты гибки.  Технологический процесс изготовления оснастки для листогибочных прессов Bendmax (12 этапов)1. Конструкция оснастки для листогибочного пресса  Производственный процесс начинается с профессиональное проектирование инструментовИнженеры компании Bendmax оценивают требования заказчика к гибке, включая толщину листа, тип материала, радиус гибки и последовательность формовки.Исходя из этих факторов, инженеры определяют, следует ли... стандартный инструмент может соответствовать требованиям заявки или если инструменты для формовки на заказ Необходимо разработать систему для повышения эффективности и точности гибки.    Быстрое реагирование инженерных служб15 лет опытаЧётко прорисованные чертежи24 часа / 6 днейСпециальные инструменты точно и надежноПошаговый процесс сгибания  2. Выбор сырья  Долговечность оснастки для листогибочного пресса начинается с качества используемых сырьевых материалов.Bendmax использует кованая легированная сталь 42CrMo (42CrMo4) благодаря превосходному балансу:высокая прочностьвысокая прочностьизносостойкостьсопротивление усталостиДля обеспечения надежности материалов компания Bendmax предоставляет Сертификация материалов от поставщиков и проверка независимыми лабораториями..  3. Закаливание тела  После подготовки материала производится изготовление оснастки. закалка и отпуск в соляной ванне.Этот контролируемый процесс термической обработки стабилизирует внутреннюю структуру и обеспечивает... Твердость корпуса инструмента по шкале HRC составляет 30–35., что обеспечивает высокую прочность конструкции и снижает риск растрескивания под воздействием больших изгибающих нагрузок.  4. Фрезерование на станках с ЧПУ  Затем заготовки для оснастки обрабатываются с помощью высокоточные обрабатывающие центры с ЧПУ.Этот процесс обеспечивает:точные профили пуансонов и матрицвоспроизводимое производство в разных партияхжесткие допуски по размерамФрезерование на станке с ЧПУ формирует основную геометрию, необходимую для дальнейших операций чистовой обработки.  5. Глубокое поверхностное упрочнение  Рабочие зоны инструмента подвергаются индукционная закалка.В ходе этого процесса поверхность нагревается до 850–950 °Cзначительно повышая износостойкость. Твердость рабочей поверхности достигает HRC 54–60что позволяет инструменту выдерживать многократные циклы изгиба без чрезмерного износа.   6. Пескоструйная обработка  После термообработки поверхность инструмента обрабатывается следующим образом: пескоструйная обработка.Этот процесс предоставляет ряд преимуществ:улучшенная устойчивость к царапинам на поверхностиснижение внутренних напряжений при механической обработкелучшая долгосрочная стабильностьЭто также обеспечивает равномерную обработку поверхности, аналогичную той, которая используется ведущими международными производителями оснастки.  7. Высокоточная шлифовка на станках с ЧПУ.  Шлифовка — один из наиболее важных этапов в производстве оснастки для листогибочных прессов.Bendmax использует шлифовальные станки с ЧПУ для высокоточной обработки ключевых поверхностей инструмента, обеспечивая прецизионность:углы изгибарадиусывысотыГеометрия V-образной канавкиЭта точность напрямую определяет стабильность результатов изгиба.     8. Сегментированная резка инструментом  Для повышения гибкости при операциях гибки производится множество инструментов. сегментированные наборы инструментов.Стандартные конфигурации включают в себя:835 мм цельные инструментыИнструменты из цельного металла диаметром 415 ммсегментированные комбинации инструментовСегментированные инструменты позволяют операторам быстро собирать инструменты различной длины для выполнения гибочных работ.     --Общий Европейский сегментированный Длина инструмента  9. Контроль качества  Строгий контроль качества гарантирует точность и надежность каждого инструмента.Компания Bendmax использует профессиональное инспекционное оборудование, такое как:Координатно-измерительные машины (КИМ)Измерительные инструменты для контурной съемкиИзмерители высотыинструменты для измерения прямолинейностиГотовая оснастка может обеспечивать допуски по размерам в пределах ±0,02 мм, обеспечивая стабильную точность изгиба. (Сотрудники, проводящие проверку)  10. Лазерная маркировка  Каждый инструмент помечен с помощью лазерная гравировка для наглядного отображения ключевых параметров, в том числе:код инструментарияугол изгибарадиустоннажная вместимостьдлинаЭто позволяет операторам легко идентифицировать и выбирать правильную оснастку во время производства.  11. Защитная упаковка  Bendmax использует многослойная защита упаковки для обеспечения безопасной транспортировки:Антикоррозийное масляное покрытиеОбертка из жиростойкой бумагиИндивидуальная пластиковая упаковкаКартонная упаковкаУсиленные деревянные ящикиЭто предотвращает ржавление, повреждения или деформацию во время транспортировки.  — Схема процесса упаковки   12. Доставка и логистика  Компания Bendmax предлагает эффективные решения по доставке товаров по всему миру, основанные на требованиях клиентов.Типичные сроки доставки:Стандартная оснастка: 3–5 днейИнструментарий, разработанный по индивидуальному заказу: 20–25 днейКомпания также помогает клиентам в выборе наиболее экономичных и надежных способов транспортировки.   Почему строгий контроль технологического процесса имеет решающее значение для оснастки листогибочных прессов?Инструмент для листогибочного пресса работает в соответствии с высокое давление и многократные циклы формованияБез надлежащего контроля технологического процесса оснастка может столкнуться с такими проблемами, как:неравномерная твердостьотклонение размеровпреждевременный износвзлом инструментовнеустойчивые углы изгибаПутем внедрения строго контролируемый производственный процессКомпания Bendmax гарантирует стабильное качество материалов, точную геометрию и надежную работу.  Инструменты для листогибочных прессов Bendmax – надежное качество для производителей по всему миру.Благодаря строгим инженерным стандартам и контролируемым производственным процессам, Компания Bendmax поставляет высокоточные пуансоны и штампы для листогибочных прессов для мировой индустрии обработки листового металла..В результате получаются инструменты, обеспечивающие: стабильная точность изгибаболее длительный срок службыповышение эффективности производстваснижение затрат на техническое обслуживание   
  • Стандартная оснастка для листогибочных прессов Bendmax в наличии на складе.
    Apr 21, 2026
    Стандартная оснастка для листогибочных прессов Bendmax в наличии на складе. Высокий Высококачественные пуансоны и матрицы для точной гибки  Стандартная оснастка для листогибочных прессов Bendmax обеспечивает надежную работу, высокое качество гибки и долговечность для предприятий по изготовлению изделий из листового металла по всему миру. В наш стандартный ассортимент инструментов входят наиболее широко используемые пуансоны для листогибочных прессов, такие как:прямые удары, острые удары, удары в форме «гусиной шеи», подгибочные удары и удары с радиусом—охватывает распространенные потребности в гибке, от простой гибки на воздухе до формовки коробок и подгибки.  Он Стандартные V-образные матрицы для листогибочных прессов В подборку входят популярные в отрасли товары.одно-Vмодели в85°, 88°, 30° и 60°, обеспечивая стабильную опору и точные углы изгиба для широкого спектра материалов и толщин.  Все пуансоны и матрицы Bendmax изготавливаются из высококачественных материалов.42CrMoЛегированная сталь подвергается полной закалке и упрочнению для обеспечения превосходной прочности, ударной вязкости и износостойкости. Для дальнейшего повышения долговечности кромки инструмента и зоны контакта с листом могут быть закалены лазером или покрыты защитным черным покрытием, что значительно улучшает твердость поверхности и продлевает срок службы даже при непрерывном производстве. Для обеспечения точности и стабильности размеров каждая деталь инструмента проходит строгий контроль качества с использованием... высотомеры, измерительные приборы для определения контуров и координатно-измерительные машины, способные контролировать геометрию. Прямолинейность, точность углов, допуски по радиусу и общая твердость.  Этот основанный на метрологии процесс контроля гарантирует, что каждый стандартный инструментСоответствует международным стандартам обработки и легко интегрируется с листогибочными прессами по всему миру. Стандартная оснастка Bendmax имеет конкурентоспособную цену и хранится на складе в больших количествах, что обеспечивает быструю доставку и минимизирует время простоя для клиентов. Поскольку фактические модели пуансонов, углы наклона матриц и уровень запасов могут меняться в связи с постоянными обновлениями продукции и корректировками продаж, мы рекомендуем клиентам обращаться к нам напрямую для получения актуальной информации о технических характеристиках и наличии товара. Помимо высококачественной продукции, Bendmax предоставляет полный спектр услуг для клиентов, включая консультации, техническое проектирование, производство, монтаж, калибровку, обучение, поставку запасных частей и глобальную послепродажную поддержку инструментов, цилиндров, зажимных систем, устройств для прогиба и принадлежностей. Удовлетворенность клиентов остается нашим главным приоритетом, и мы предлагаемКруглосуточная техническая поддержкаГибкие возможности индивидуальной настройки и быстрая доставка по всему миру гарантируют надежную работу в любых задачах гибки. Стандартная оснастка для листогибочных прессов Bendmax разработана для обеспечения стабильных углов, гарантированных результатов и долговечности, что делает ее надежным выбором для мастерских, производителей оригинального оборудования и т.д. Производители листового металла по всему миру. Советы по использованию Bendmax:В связи с постоянным обновлением продукции и корректировками продаж, доступные типы пуансонов, углы наклона матриц и уровень запасов могут меняться. Для получения актуальной информации о технических характеристиках и наличии товара, пожалуйста, свяжитесь с нами напрямую.
1 2
Leave A Message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

leave a message

leave a message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

ДОМ

ПРОДУКТЫ

WhatsApp

Связаться с нами