


В предыдущих статьях блога Bendmax мы опубликовали множество материалов о решениях для листогибочных прессов, применении оснастки и сравнении продукции. Эти статьи посвящены конкретным проблемам гибки и практическим решениям.
При изучении оснастки для листогибочных прессов легко найти разрозненную информацию — профиль пуансона в одном месте, руководство по выбору штампов в другом, а пример применения на третьей странице. Однако часто отсутствует четкое и систематическое понимание распространенных инструментов, используемых при гибке на листогибочных прессах.
Именно поэтому мы представляем нашу новую серию инструментов для листогибочных прессов.
В этой серии мы пошагово рассмотрим распространенные пуансоны, матрицы и принадлежности для листогибочных прессов, помогая вам лучше понять принцип работы этих инструментов и причины существования различных конструкций.
С точки зрения инженера-техника, мы рассмотрим принципы проектирования, функции, рабочие характеристики и типичные области применения каждого инструмента. Что еще более важно, мы рассмотрим инженерные вопросы, лежащие в основе создания этих инструментов:
Почему одни пуансоны прямые, а другие имеют изогнутую форму? Почему V-образные матрицы выпускаются с различными V-образными отверстиями? Когда следует выбирать стандартный пуансон вместо пуансона с изогнутой формой? И что делать, если стандартный инструмент не позволяет сформировать необходимую заготовку?
Вместо простого перечисления технических характеристик продукта, мы надеемся объяснить, почему инструмент разработан именно таким образом, какую проблему он призван решить, как он работает в процессе гибки и когда его выбор является правильным решением.
Мы надеемся, что эта серия статей станет практическим справочником для тех, кто только начинает знакомиться с индустрией оснастки для листогибочных прессов — будь вы оператор станка, закупщик оснастки, инженер по продажам, дизайнер, изготовитель или просто человек, начинающий изучать, как работает оснастка для листогибочных прессов.
Однако эта серия статей не претендует на роль однозначного технического руководства.
Мы считаем, что настоящие знания об инструментах приходят из вопросов, применения и практического опыта гибки.
Если у вас возникли вопросы о пуансонах или матрицах, вы не уверены, какая инструментальная система подходит для вашего листогибочного пресса, или пытаетесь согнуть определенную заготовку, но не знаете, как ее сформировать, пожалуйста, свяжитесь с нами.
Вы можете предоставить свой чертеж, размеры, материал, толщину, угол изгиба и другую информацию, или просто описать возникшую проблему. Мы будем рады обсудить с вами различные варианты оснастки и найти практическое решение.
Потому что наилучшее решение по подбору инструментов не всегда начинается с номера продукта. Иногда оно начинается с вопроса.
При выборе пуансона для листогибочного пресса для многих работ по гибке не требуется сложный инструмент.
Им нужно что-то прочное, стабильное и надёжное.
Вот тут-то и пригодится стандартный перфоратор для тяжелых условий эксплуатации.
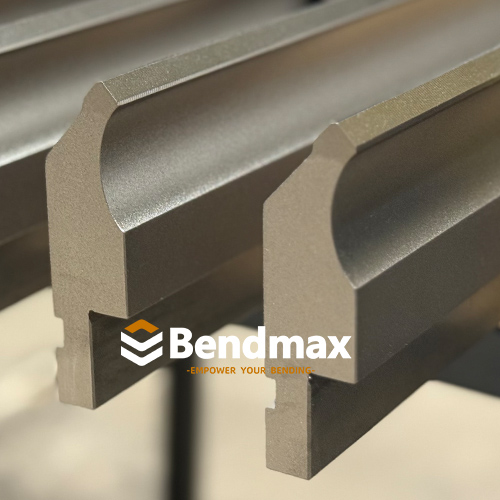
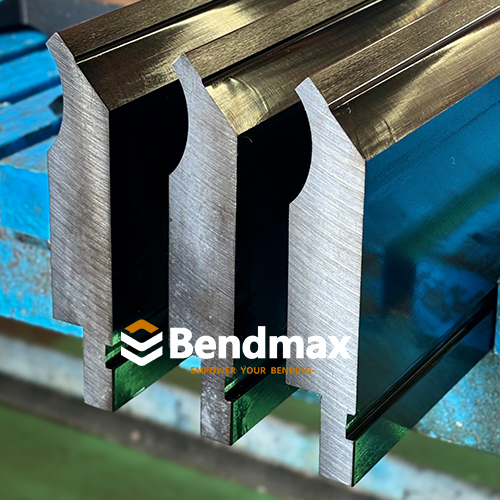
Стандартный пуансон, являющийся одним из наиболее широко используемых верхних инструментов для гибки на листогибочном прессе, разработан на основе простого инженерного принципа: обеспечить прочную рабочую геометрию, способную выдерживать высокие нагрузки при гибке, оставаясь при этом достаточно универсальным для повседневного производства.
Для обычной гибки листового металла такое сочетание прочности, стабильности и гибкости делает стандартный пуансон важной основой современной системы оснастки листогибочного пресса.
Но прочность — не решение всех проблем, связанных с изгибом.
По мере увеличения глубины заготовок, усложнения профилей и смещения возвратных фланцев дальше вокруг пуансона начинает возникать другая проблема:
Возможно, вокруг отверстия для пуансона просто недостаточно места.
И это приводит нас к следующему вопросу в нашей серии статей об инструментах:
Что произойдет, если в стандартном перфораторе закончится место?
Ответ не всегда заключается в более сильном ударе.
Иногда ответ кроется в другой геометрии.
Когда в стандартных перфораторах заканчивается место, перфораторы с гибкой ручкой освобождают пространство.
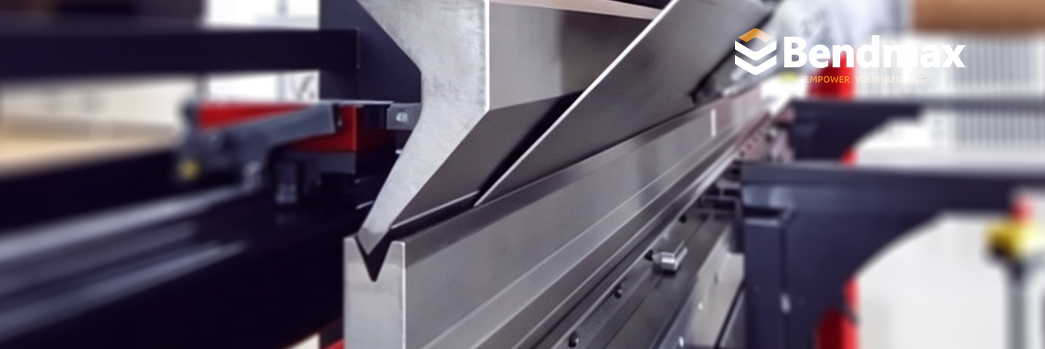
Стандартный пуансон — это верхний инструмент, устанавливаемый на листогибочный пресс для придания формы листовому металлу с помощью нижнего V-образного штампа.
При гибке пуансон движется вниз и вдавливает заготовку в отверстие матрицы. При гибке в воздухе лист поддерживается плечами V-образной матрицы, а пуансон контролирует положение изгиба и глубину формования.
Стандартный пуансон предназначен для широкого спектра распространенных операций гибки, включая:
Его относительно прочный корпус обеспечивает хорошее сопротивление изгибающим нагрузкам, а рабочая часть определяет, как усилие передается в материал.
Проще говоря:
Стандартный пуансон — это надежный универсальный инструмент в системе оснастки листогибочного пресса.
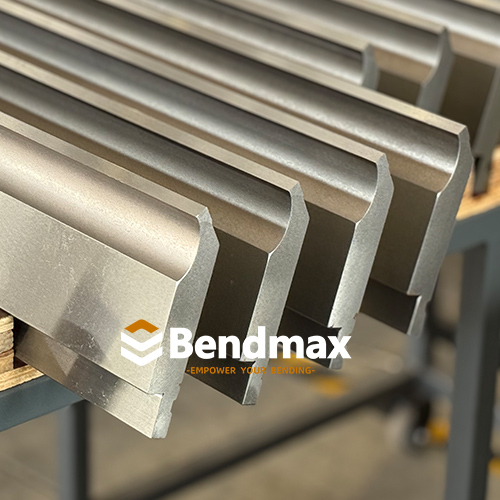
При гибке на листогибочном прессе возникают значительные силы формования.
Пуансон должен многократно выдерживать эти нагрузки без чрезмерной деформации, нестабильности или преждевременного износа.
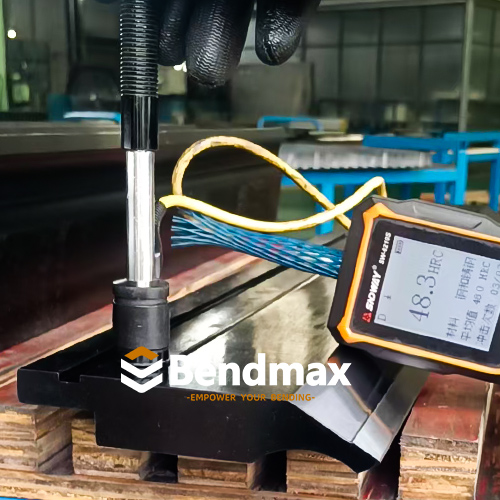
Прочный корпус пуансона обеспечивает:
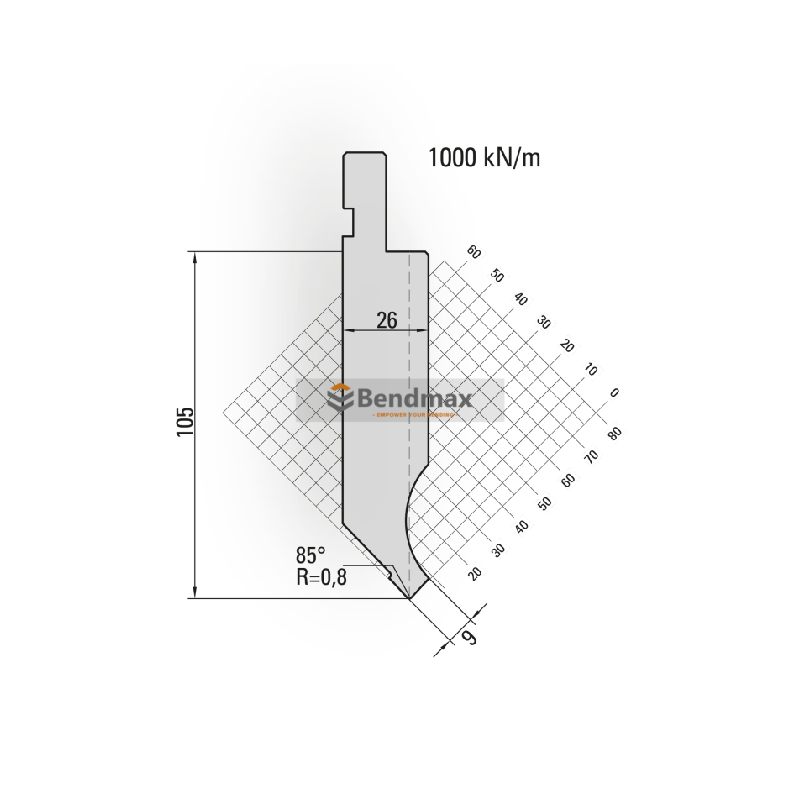
Для конкретных конфигураций Bendmax, предназначенных для тяжелых условий эксплуатации, оснастка может быть спроектирована для работы с высокими нагрузками, при этом некоторые конструкции достигают максимальной грузоподъемности до 1000 кН/м.
Однако этот показатель всегда следует рассматривать как характеристику, специфичную для конкретного продукта, а не как универсальную величину для всех стандартных пробойников.
Фактическая допустимая нагрузка зависит от таких факторов, как:
Это важное различие при выборе высокопрочного инструмента.
Более внушительный на вид пуансон не обязательно означает большую грузоподъемность.
Конструкция инструмента в целом определяет его рабочую нагрузку.
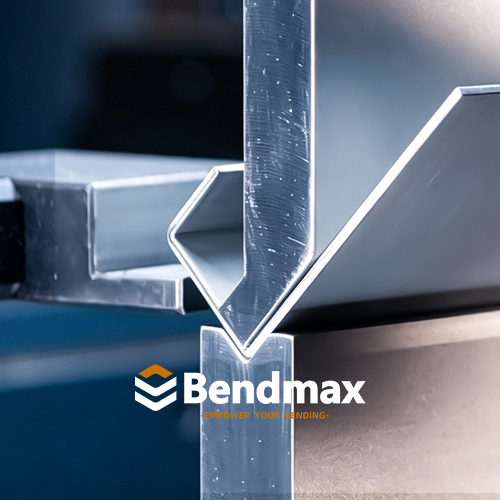
Стандартный пуансон — это не просто прямой блок из закаленной стали.
Его профиль тщательно разработан с учетом зоны изгиба.
Многие стандартные конструкции пуансонов имеют небольшую вогнутую поверхность с внутренней стороны, сохраняя при этом относительно плоские внешние стороны.
Такая геометрическая форма обеспечивает полезный зазор вокруг заготовки.
В некоторых случаях, когда используются короткие фланцы, это означает, что фланец может перемещаться ближе к корпусу пуансона без непосредственного помех.
В результате, некоторые задачи, для решения которых, казалось бы, требуется специальный перфоратор с изогнутой ручкой, могут быть выполнены с помощью стандартного перфоратора соответствующей конструкции.
Но этому есть предел.
Стандартный пробойник по-прежнему остается в своей основе относительно надежным и прочным инструментом.
Когда глубина заготовки увеличивается или возвратный фланец выступает дальше вокруг пуансона, доступного зазора может оказаться недостаточно.
Именно здесь геометрия инструмента становится важнее, чем простое повышение его прочности.
Это один из важнейших аспектов при выборе оснастки для листогибочного пресса.
Представьте себе две разные проблемы.
Решение может включать в себя:
Решение другое.
Увеличение силы пуансона не приводит к увеличению зазора.
Если заготовка ударяется о корпус пуансона до завершения гибки, проблема носит геометрический характер.
Вам нужен инструмент, который обеспечит больше места.
Это различие можно кратко сформулировать следующим образом:
Прочность решает проблемы с нагрузкой. Геометрия решает проблемы с зазором.
Именно поэтому существуют разные профили пуансонов.
Инструменты для листогибочных прессов выпускаются с различными углами пробивки, включая конфигурации около 85°, 86° и 88°.
Наличие пуансона с углом 85° не означает, что готовая деталь автоматически будет иметь изгиб на 85°.
Во многих процессах гибки на воздухе геометрия пуансона и матрицы выбирается таким образом, чтобы обеспечить необходимый зазор для формования и возможность перегиба для получения углов около 90°.
Окончательный угол изгиба зависит от нескольких факторов, в том числе:
Следовательно, угол пуансона следует рассматривать как часть всей системы гибки, а не как единственное решение для упругого восстановления формы.
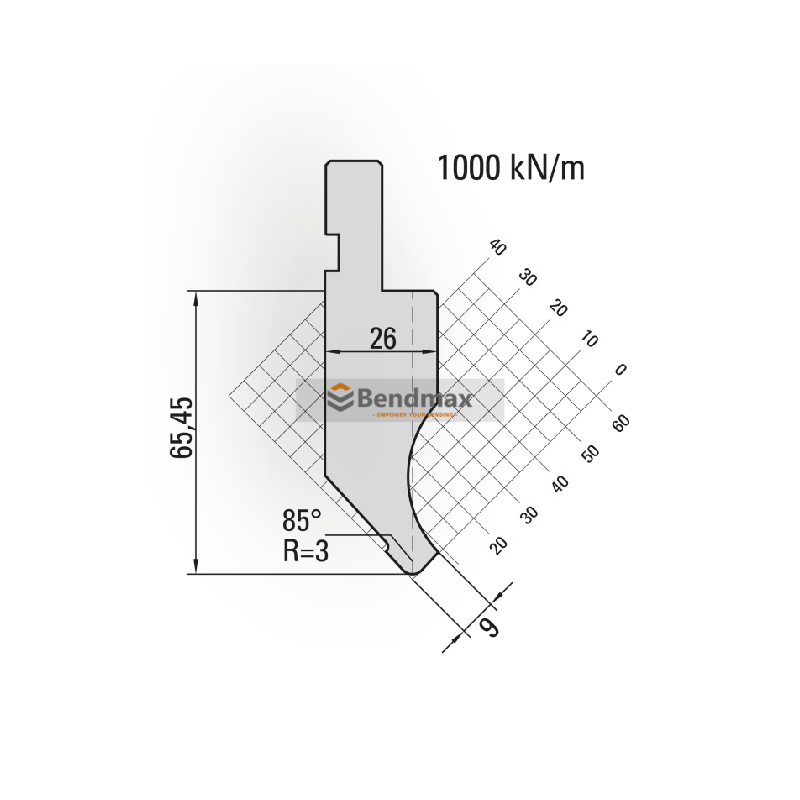
Стандартный листогибочный пресс AMADA, пуансон № 11.201
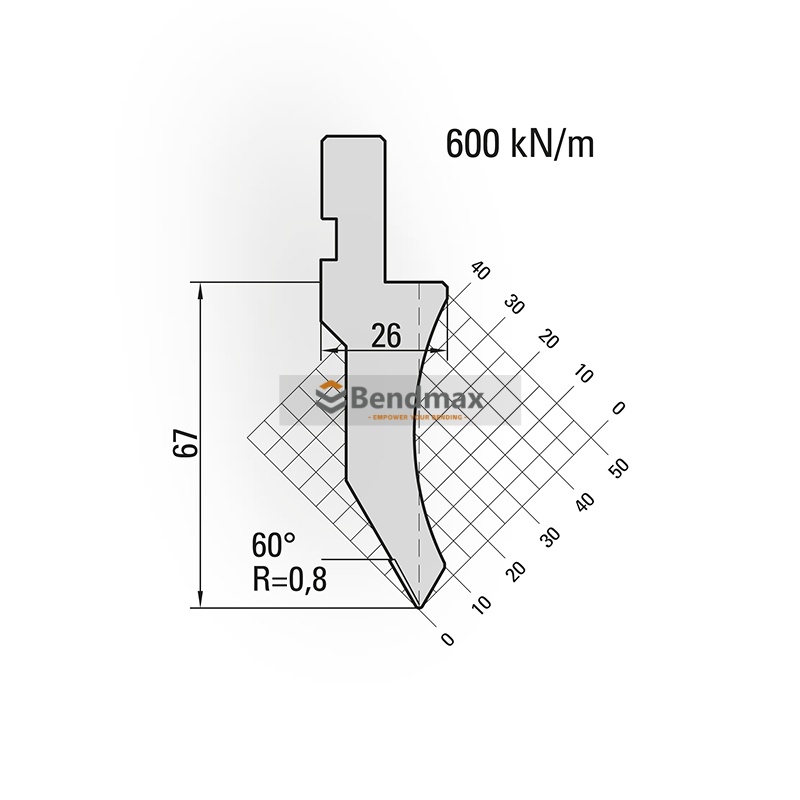
Стандартный листогибочный пресс AMADA, пуансон № 11.230
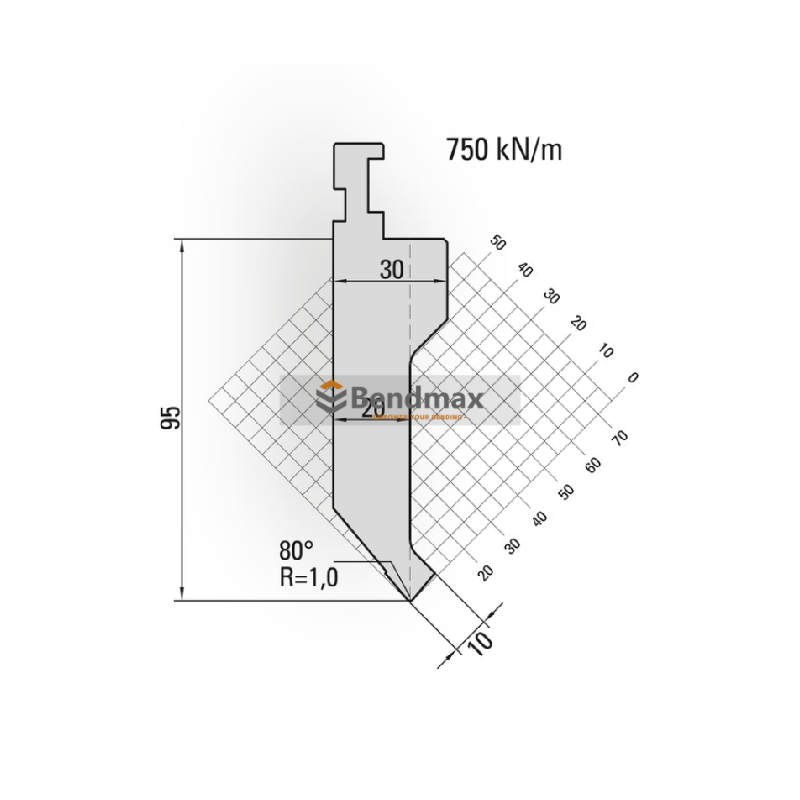
Стандартный пуансон для листогибочного пресса системы AMADA № 10.142
Стандартный перфоратор Wila System Type II № 14.020
Радиус закругления пуансона напрямую влияет на контакт между пуансоном и листовым металлом.
Меньший радиус может быть подходящим для применений, требующих более крутого внутреннего изгиба, в то время как больший радиус может потребоваться для более толстых материалов или в случаях, когда необходимо избегать чрезмерного поверхностного напряжения.
Правильный радиус зависит от:
Материал + Толщина + V-образное отверстие + Требуемый внутренний радиус + Метод гибки
По этой причине компания Bendmax не рекомендует выбирать пуансон, основываясь только на его номинальном угле.
Геометрия пуансона должна полностью соответствовать нижней матрице и фактическому применению.
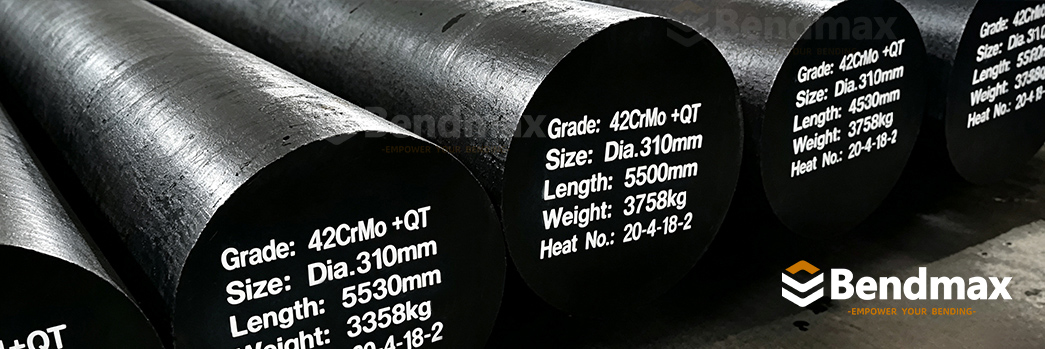
Для изготовления оснастки для листогибочных прессов Bendmax используется сталь 42CrMo, поскольку она применяется в тех случаях, когда требуется сочетание прочности, ударной вязкости и износостойкости.
Этот материал особенно подходит для изготовления требовательной оснастки для листогибочных прессов, поскольку инструмент должен многократно выдерживать концентрированные нагрузки при формовке.
Компания Bendmax также уделяет особое внимание упрочнению участков, подвергающихся прямому контакту и износу.
Упрочнение рабочего радиуса и радиуса заполнения способствует повышению устойчивости к:
Цель состоит не в том, чтобы просто сделать весь инструмент чрезвычайно сложным.
Инструмент для листогибочного пресса должен обладать правильным балансом между прочностью, ударной вязкостью, твердостью и стабильностью размеров.
Точная шлифовка является важной частью процесса изготовления оснастки для листогибочных прессов.
Рабочие поверхности должны обладать точной геометрией, чтобы различные сегменты инструмента могли бесперебойно взаимодействовать друг с другом.
Высокоточная механическая обработка и шлифовка помогают контролировать:
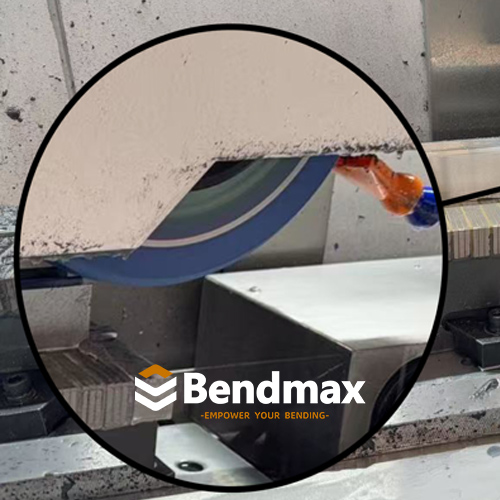
Формовочный шлифовальный круг
Для сегментированных инструментов особенно важна точность размеров.
Небольшая разница между соседними сегментами может повлиять на условия контакта и, в конечном итоге, на равномерность изгиба.
Вот почему прецизионная обработка металла — это не просто изготовление инструмента, который «выглядит точным».
В процессе фактического изгиба геометрия должна оставаться точной в тех местах, где это имеет значение.
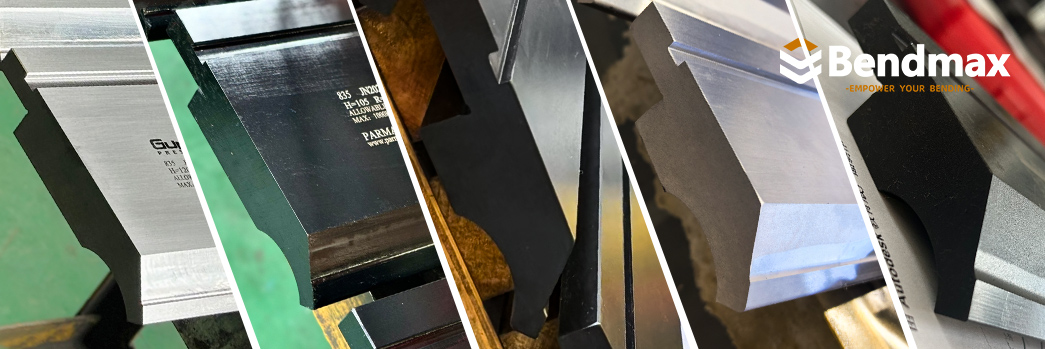
Витрина со стандартными инструментами для листогибочных прессов Bendmax
Да — если пуансон правильно спроектирован и точно соответствует области применения.
В тех случаях, когда требуются более высокие нагрузки на изгиб и прочная конструкция инструмента, обычно выбирают стандартные пуансоны повышенной прочности.
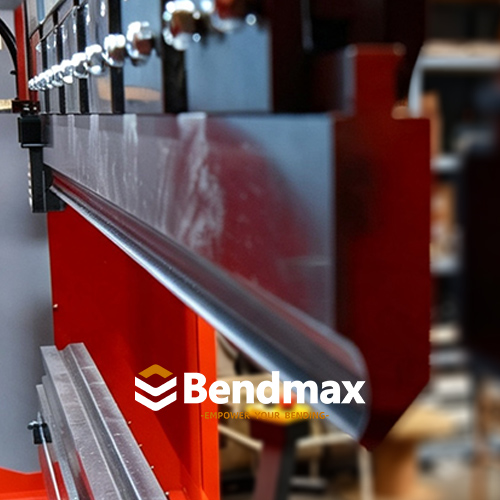
Однако выбор инструмента ни в коем случае не должен основываться исключительно на толщине материала.
Инженеру также следует учитывать следующее:
Для сложных задач проверку инструментальной системы следует проводить всегда в целом.
Именно здесь разница между этими двумя инструментами становится совершенно очевидной.
| Особенность | Стандартный перфоратор для тяжелых условий эксплуатации | Пуансон с изогнутой шеей |
|---|---|---|
| Главное преимущество | Сила и универсальность | Разрешение |
| дизайн кузова | Прочный / надежный | Геометрия с утопленной/открытой шейкой |
| Общий изгиб | Отличный | Хороший |
| Применение в тяжелых условиях | Сильный вариант | Зависит от приложения |
| Зазор короткого фланца | Хорошо подходит для подходящих конструкций. | Отличный |
| Глубокие ящики | Ограничено геометрией | Отличный |
| U-образные профили | Ограничено геометрией | Отличный |
| Возвратные фланцы | Зависит от приложения | Лучший доступ |
| Сложные профили | Ограниченный | Более подходящий |
| Основное инженерное назначение | Выдерживать изгибающие нагрузки | Предотвращение взаимодействия инструмента и заготовки |
Главный момент:
Пробойники с изогнутой шейкой — это не просто «усиленные стандартные пробойники».
Они решают другую инженерную задачу.
Стандартный пуансон ориентирован в первую очередь на прочность конструкции и универсальность применения.
Пуансон типа «гусиная шея» изменяет геометрию верхнего инструмента для создания дополнительного зазора.
Стандартный пробойник обычно является хорошим выбором в следующих случаях:
Для многих цехов, занимающихся изготовлением металлоконструкций, стандартный пробойник становится первым инструментом, который следует рассмотреть.
Нет смысла использовать специализированный пробойник, если стандартный пробойник уже обеспечивает необходимую производительность.
Ситуация меняется, когда заготовка начинает мешать пуансону.
К типичным предупреждающим признакам относятся:
На данном этапе выбор более прочного стандартного пробойника не обязательно решит проблему.
Возникает вопрос:
Как мы можем создать больше пространства за поворотом?
Этот вопрос напрямую подводит нас к следующей статье из серии Bendmax.
Компания Bendmax разрабатывает стандартные пуансоны, исходя из трех практических требований:
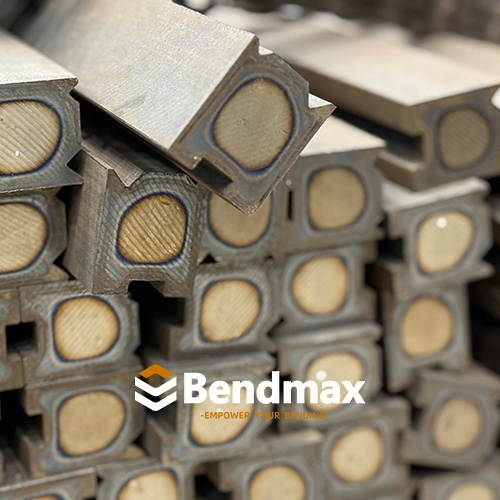
Конструкция из стали 42CrMo обеспечивает прочную основу для сложных операций гибки.
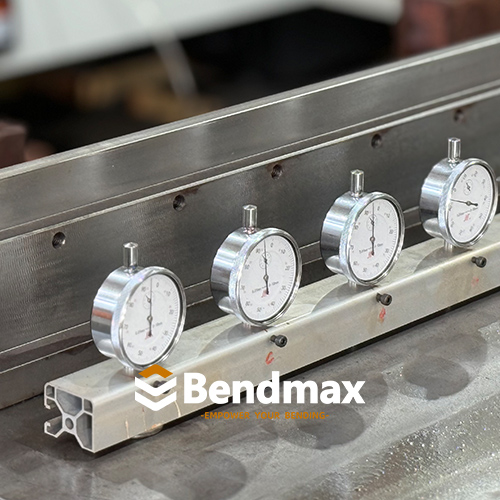
Высокоточная механическая обработка и шлифовка помогают поддерживать постоянную геометрию инструмента и точность размеров.
Стандартные профили пуансонов широко используются, что позволяет компании Bendmax поддерживать эффективное производство, выполнять повторные заказы, удовлетворять потребности в больших объемах и соблюдать приемлемые сроки поставки.
Для клиентов, закупающих оснастку оптом, стандартизированное производство также способствует повышению стабильности качества от одного заказа к другому.
Стандартный пуансон преподает важный урок об инструментах для листогибочных прессов:
Не стоит решать каждую проблему с большей силой.
Надежный инструмент особенно ценен, когда речь идет о работе с изгибающими нагрузками.
Но когда заготовка физически не может перемещаться вокруг инструмента, прочность перестает быть первостепенной задачей.
Для этого инструмента необходима другая геометрия.
Именно здесь и начинается разработка нашего следующего инструментального решения.
Подробная информация о товаре
Узнайте больше об этом инструменте, его технических характеристиках и совместимости.
Сопутствующие решения
См. также разделы, посвященные смежным областям применения, методам гибки и инструментам.
Нужна цена?
Расскажите нам о ваших требованиях, и мы предоставим рекомендации по выбору оснастки и коммерческое предложение.
Как геометрия "гусиной шеи" с увеличенным дорожным просветом решает проблемы с зазором, которые не могут быть решены с помощью стандартных штамповочных инструментов.
В следующей статье мы перейдем от прочности к зазору и рассмотрим, как проектируются пуансоны типа «гусиная шея» для глубоких коробок, U-образных профилей, возвратных фланцев и других применений, где обычный стандартный пуансон может физически мешать заготовке.
 Phone: (0086)-15002165198
 Email: jason@bendmax.com
 Wechat: политика конфиденциальности

 IPv6 network supported
leave a message
Scan to wechat :
Scan to whatsapp :
 Русский


