


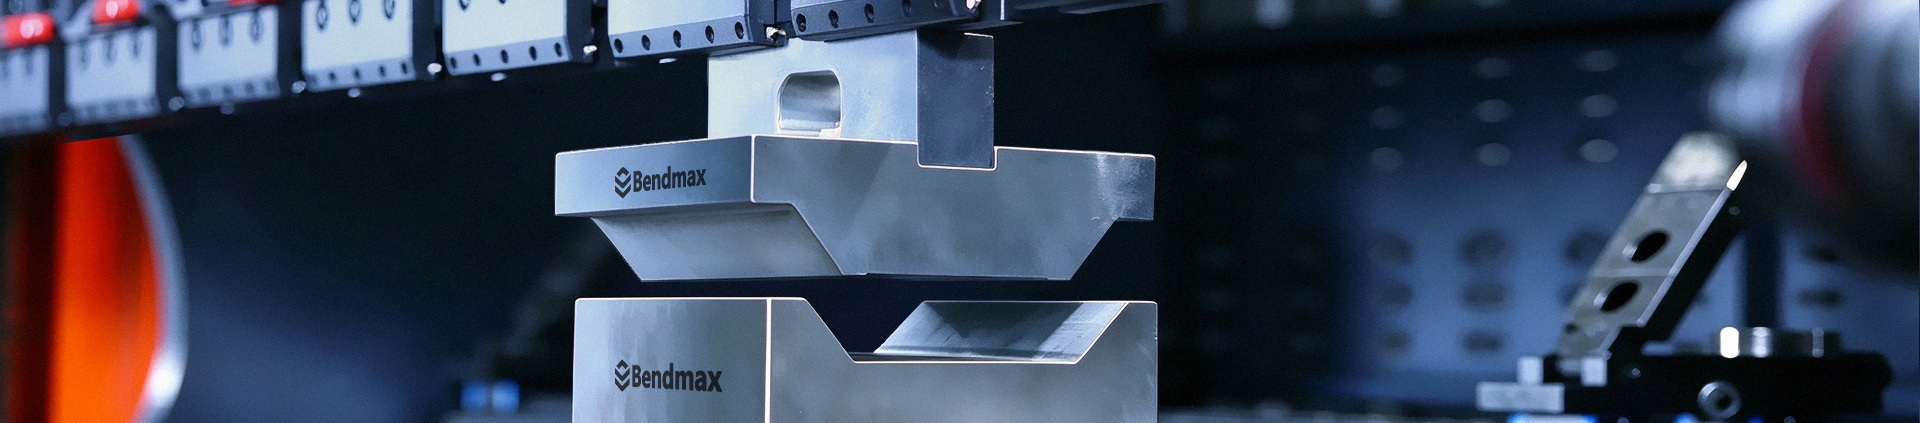
Когда к нам обращаются клиенты с особыми требованиями к гибке, я всегда начинаю с внимательного изучения чертежа готовой детали. Ключевая задача состоит не просто в том, чтобы найти пуансон и матрицу, способные согнуть материал в U-образную форму, а в том, чтобы понять каждую деталь, которую должна воспроизвести готовая деталь.
Это было главным соображением, лежащим в основе данного решения по изготовлению специализированной оснастки.
Заготовка имеет U-образное поперечное сечение с рядом небольших выступов, расположенных вдоль ее основания. Эти повторяющиеся элементы отличают данное применение от традиционной U-образной гибки. Общий профиль и мелкие детали основания должны формироваться одновременно, поэтому оснастка должна быть спроектирована с учетом фактической геометрии детали.
Вместо того чтобы адаптировать стандартный инструмент под требования, для которых он не был предназначен, мы разработали специальный верхний пуансон и нижнюю матрицу, соответствующие чертежу заказчика.
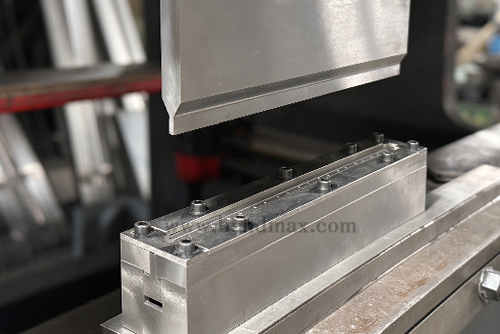
Инструмент BENDMAX CUSTOM U-образной формы
Наиболее важной частью этой конструкции является взаимосвязь между верхним пуансоном и нижней матрицей.
Вдоль верхней части пуансона в заданных местах повторяются небольшие формовочные выступы. Нижняя матрица содержит соответствующие канавки. В процессе формования эти взаимодополняющие профили работают вместе, создавая необходимые выступы на нижней части U-образного элемента.
Такое расположение требует тщательного внимания к размерам, расстоянию и выравниванию повторяющихся элементов. Недостаточно просто правильно изобразить конструкцию на чертеже; верхний и нижний профили должны также взаимодействовать друг с другом в реальных условиях формования.
При разработке специальной оснастки я уделяю особое внимание этим интерфейсам. Общая форма инструмента может быть простой, но именно детали, определяющие конечную геометрию заготовки, зачастую являются источником настоящей инженерной работы.
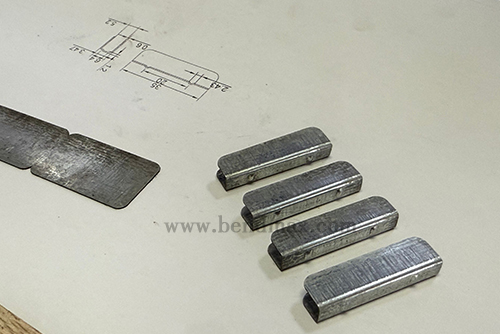
Чертежи заказчика и размеры деталей
Перед началом производства мы сверили конструкцию оснастки с чертежом заказчика.
Основное внимание уделялось проверке соответствия между выступами пуансона и канавками матрицы, а также общей геометрии формования и пространству, доступному для заготовки. Мы также учитывали зазор, необходимый для предполагаемого материала и процесса формования.
Этот этап лучше всего описать как проверка конструкции оснасткиВ отличие от моделирования методом конечных элементов, его цель — проанализировать предложенную геометрию и выявить потенциальные конструктивные противоречия до начала изготовления инструментов.
При изготовлении нестандартной оснастки этот этап является важным шагом для сокращения количества ненужных корректировок в дальнейшем. Чем четче требования к детали будут отражены в структуре оснастки, тем эффективнее можно будет оценить конструкцию во время пробной гибки.
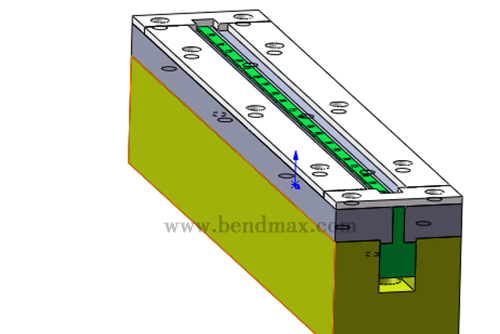
Разработка штампов и матриц на заказ
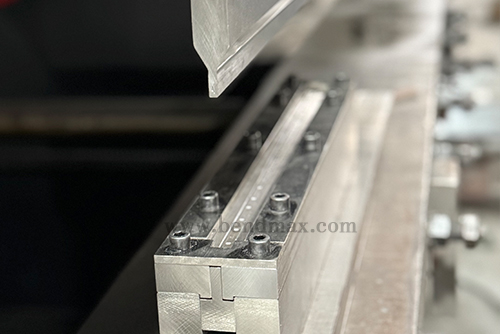 | От чертежа до фактической оснасткиПосле проверки проекта верхний пуансон и нижняя матрица были изготовлены в соответствии с заданными профилями. При изготовлении инструментов с повторяющимися формовочными элементами важна однородность по всей длине инструмента. Выступы и канавки должны соответствовать заданным размерам и расстоянию между ними, а совпадающие поверхности должны взаимодействовать друг с другом так, как это предусмотрено конструкцией. После изготовления инструменты проверялись перед установкой на листогибочный пресс. Это давало возможность убедиться в их размерах и соответствии геометрии перед оценкой фактического результата формовки. Цель этого процесса проста: готовая оснастка должна не просто напоминать дизайн, а быть пригодной для предполагаемого применения. |
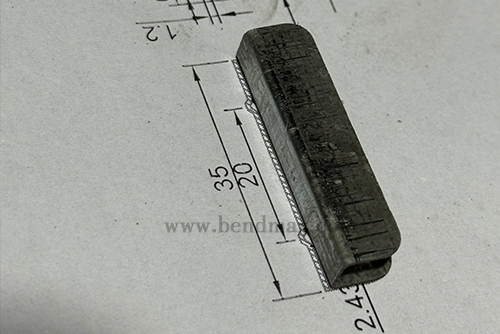 | Пробная гибка: где дизайн встречается с реальностьюКак бы тщательно ни был разработан специальный инструмент, его эффективность в конечном итоге необходимо проверить на практике. После установки оснастки на листогибочный пресс следующим шагом стала оценка результата формовки. Мы сосредоточились на общем U-образном профиле и, в особенности, на том, были ли повторяющиеся нижние выступы сформированы так, как было задумано. Пробная гибка также помогает выявить проблемы, которые не всегда можно определить только по геометрии инструмента. Свойства материала, настройка станка, выравнивание и параметры гибки — все это может повлиять на конечный продукт. Именно поэтому я считаю пробную гибку неотъемлемой частью разработки нестандартной оснастки. Она связывает проектные работы с реальными условиями производства и служит основой для любых необходимых корректировок. |
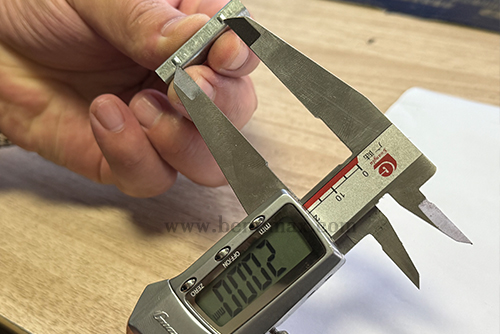
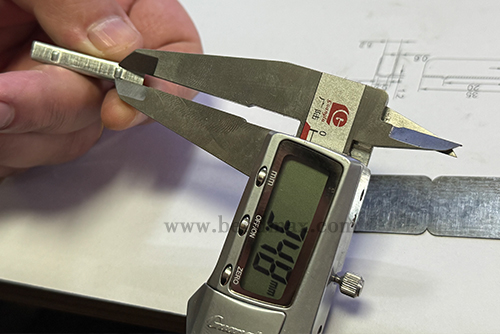
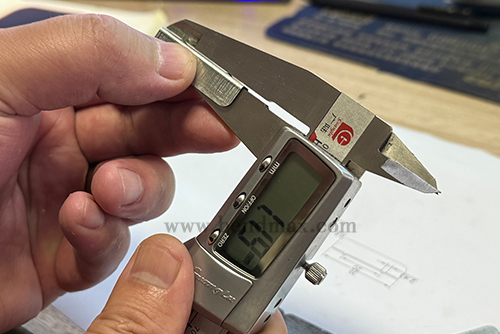
Заключительным этапом была проверка готовой детали на соответствие чертежу заказчика.
С помощью цифрового штангенциркуля мы проверили соответствующие размеры и оценили готовый профиль. Особое внимание было уделено U-образному сечению и размерам, связанным с повторяющимися элементами нижней части.
Для меня контроль размеров — это не просто последний пункт в производственном контрольном списке. Это тот момент, когда мы сравниваем первоначальные требования с фактическим результатом. Чертеж определяет, какой должна быть деталь; контроль помогает установить, соответствует ли готовая деталь согласованным требованиям.
Решение о приемке должно основываться на заданных размерах, допусках и критериях контроля, а не только на внешнем виде.
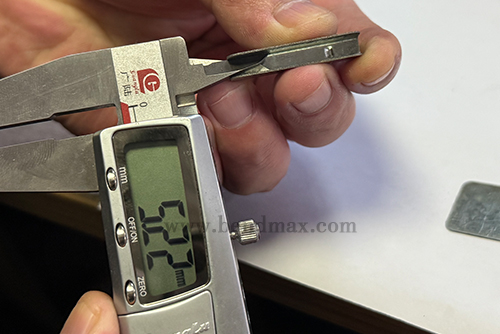
Оглядываясь назад на этот пример, главный вывод заключается в том, что к особым требованиям к изгибу следует подходить, начиная с готовой детали и двигаясь в обратном направлении.
Для U-образного компонента с повторяющимися выступами в нижней части требуется не только подходящий угол изгиба. Инструмент должен воспроизводить общий профиль и локальные детали формовки посредством согласованной конструкции пуансона и матрицы.
Для нас работа включала в себя понимание чертежа, проектирование соответствующих профилей, проверку конструкции оснастки, изготовление инструментов и проверку готового изделия путем пробной гибки и контроля размеров. Каждый этап служил одной цели: связать требования заказчика к детали с работоспособным решением в виде оснастки.
В компании Bendmax мы именно так подходим к изготовлению нестандартной оснастки для листогибочных прессов. Мы не начинаем со стандартного инструмента и не ожидаем, что он подойдет для любого применения. Мы начинаем с заготовки, определяем сложности формовки и разрабатываем оснастку, исходя из важных требований.
 |
|
 Phone: (0086)-15002165198
 Email: jason@bendmax.com
 Wechat: политика конфиденциальности

 IPv6 network supported
leave a message
Scan to wechat :
Scan to whatsapp :
 Русский


